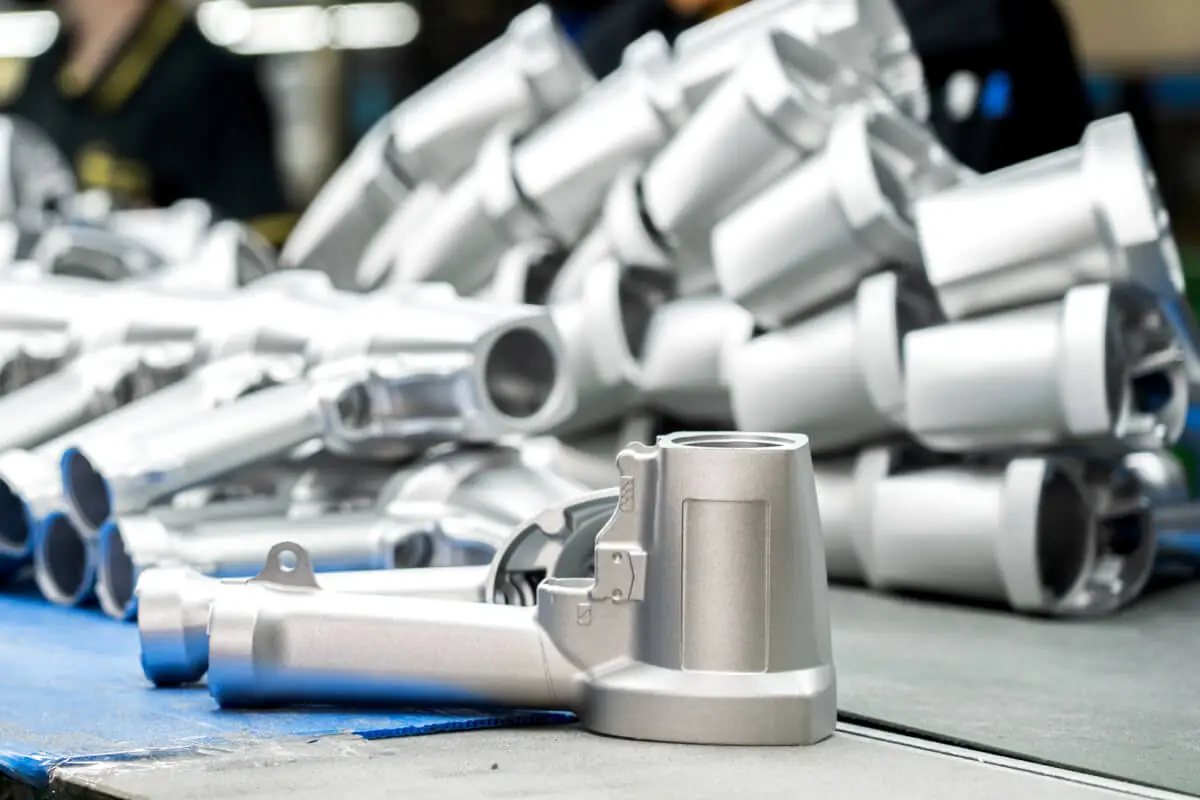
氣動工具外殼的壓鑄,始於報價階段的 CAD 圖面審查。在開模之前,雙方必須先對拔模角、平均肉後以及澆口位置達成共識。機台的選擇取決於成品尺寸,而多數工具外殼都會採用 ADC-12 鋁合金。至於內孔和接合面等規格要求,則會在壓鑄後透過機械加工完成,而非直接鑄造成型。
晟懿自 1987 年起便在台灣彰化深耕鋁合金壓鑄領域,氣動工具壓鑄零組件佔最大宗 : 外殼、閥體、後蓋、釘槍零件、噴氣槍。在 9,900 平方公尺的廠房內,配置了 12 台噸位從 135 噸到 900 噸的壓鑄機,並與 49 台 CNC 加工機台及表面處理產線整合於同一廠區。以上所有數據統計截至 2026 年 8 月。
壓鑄廠在氣動工具外殼圖面上主要審查哪些項目?
我們的模具工程團隊會在報價階段審查您的 CAD 檔案,並針對拔模角、壁厚均勻度及澆口位置提供 DFM(可製造性設計)建議。此項審查由 9 位模具工程師負責,編制內使用 Solidworks 與 Siemens NX 軟體,並結合模流分析技術來預測充填模式、計算澆道與進澆口尺寸,同時確認冷卻水路的效能符合預期。
分體式工具外殼的拔模角與分模線
分體式為雙殼結構的工具外殼雖能提供天然的分模線,但天然的線條並不一定是最適合壓鑄的方案。當分模線穿過具有弧度的人體工學握把處時,其位置將直接決定製程中產生的毛邊會殘留多少在使用者握的握把表面上。因此,我們會優先審查此處,並同步確認內部補強的肋條拔模角。
鋁合金壓鑄外殼的壁厚設計
我們最常見的鋁合金壓鑄件壁厚範圍為 2.5 至 4.5 毫米(mm),實際上的極限最小壁厚為 1.5 毫米,而最大上限則在 15 毫米左右。位於部分位置過厚的壁厚,其冷卻速度無法與周圍的薄壁同步,因此必須提早標記出來。在圖面審查過程中,若我們發現某處設計了過厚的壁厚,如該處改用補強肋條便能達到相同效果時,我們會在開模生產前明確提出建議。
工具外殼的進澆位置與外觀面設計
我們在選擇進澆位置時,會刻意避開外觀顯眼處以防留下痕跡,並確保功能性區域不會出現缺陷。對氣動工具而言,進澆口通常會設在後續會被握把套、標籤或配合組件遮蓋的表面上。然而,單從 3D 模型很難直接判斷哪些表面屬於外觀面,因此需在 2D 圖面上將其明確標記出來。
機械加工預留量與基準面
在準備進行機械加工的基準處時,需有加工預留量,並明確指出哪些部分帶有基準。由於各個特徵所需的預留量並不相同,因此這項建議應視為彈性規劃而非硬性規定。如果圖面能清晰展現基準系統設計,我們就能在第一次加工時正確設計夾具Fixture並精準固定零件。
哪種壓鑄機台最適合您的氣動工具外殼?
機台的選擇主要取決於成品尺寸。我們的生產範疇涵蓋極廣,在 900 噸的壓鑄機上,可承製最大尺寸達 700 毫米、重量最大至 3 公斤的工件。較小的機台則依比例投產尺寸相應的零件:在 135 噸機台上最大可達 150 毫米、180 噸機台最大 200 毫米、250 噸機台最大 300 毫米、350 噸機台最大 350 毫米,而 420 噸機台則最大可達 400 毫米。
壓鑄製程中的自動化與自動監測技術
我們編制內配置了 Fanuc(發那科)機器手臂負責取件,並透過專用手臂執行自動給湯與金屬射出。這項配置能確保在兩班制的生產過程中,維持高度一致的射出條件。在生產期間,我們會即時控制射出速度、射出壓力與循環時間,並將這些量測數據記錄存檔以供追溯。您可以點擊閱讀我們在壓鑄過程中,如何將這套製程監測系統落實於實務運作。
適用於氣動工具外殼的 ADC-12 與 A360 鋁合金
我們主要生產的材質涵蓋 ADC-12 (接近於A383) 以及 ADC-3 (接近於A360)。其中,ADC-12 能滿足絕大多數氣動工具外殼的需求;而當產品對抗腐蝕性與延展性的要求高於鑄造性時,則會指定選用 A360。若跨國規格的命名令您感到困惑(例如在台灣供應商的報價單上看到日本 JIS 規範,但歐洲客戶的圖面上卻是美國 ASTM 規範),我們備有 ADC-12 及其各國對應材質的對照表,並撰寫了一篇關於鋁合金壓鑄材料選擇的詳細專文供您參考。所有材料成分均符合 ASTM B85/B85M-25 的規範標準。
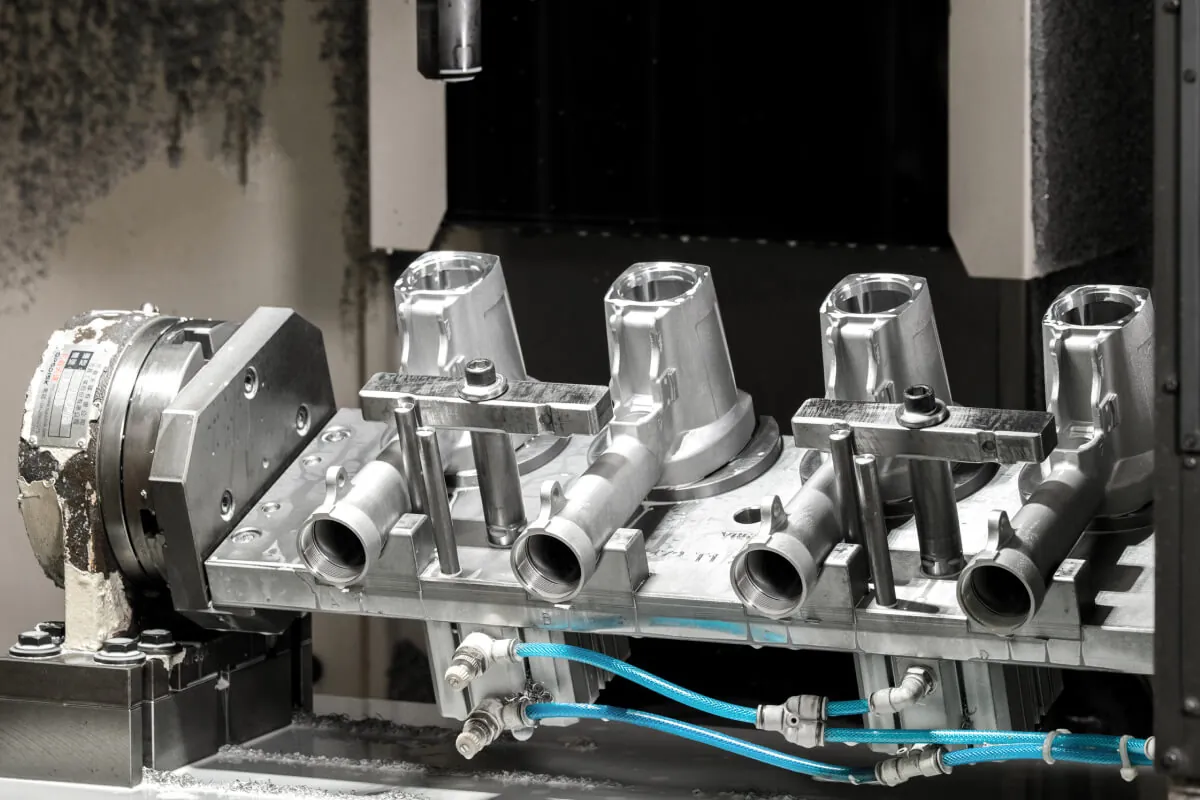
哪些特徵直接壓鑄成型?哪些需要 CNC 機械加工?
壓鑄毛坯表面(未加工面)的公差可維持在 ±0.15 毫米(mm),表面粗糙度則介於 Ra 3.2 至 6.3 微米之間。至於內孔與接合面,則會依圖面要求精密加工至 H7 公差等級。壓鑄狀態的幾何公差與尺寸公差遵循 ISO 8062-3:2023 國際標準;此外,北美壓鑄協會(NADCA)的產品規格標準也將公差明確區分為「標準級」與「精密級」,這項公差等級的判定在報價前非常值得先釐清並達成共識。
壓鑄與機械加工特徵的基準系統設計
壓鑄毛坯件有其專屬的基準系統,而加工後的成品件通常採用另一套,這兩者之間必須相互整合。若客戶圖面未對此明確定義,我們寧可在報價階段先行釐清,而不盲目推測。由於我們自主設計並製造所需的夾具,且模具與夾具皆在同一廠區內打造,因此我們在挑選機械加工的參考面時,能完美扣合已掌握的模具幾何結構。對於「內孔必須與壓鑄螺絲柱保持高度同心」的外殼而言,這種基準對齊方式直接決定了該圖面在量產階段是否具備可行性。
壓鑄外殼的 CNC 機械加工產能
我們的 49 台 CNC 加工機台中,包含了 14 台 OKUMA(大隈)臥式車床與 33 台 FANUC(發那科)立式加工中心機,且每台機台皆配置第四軸。這對於需要在多個表面進行搪孔、車螺紋和攻牙的外殼零件來說至關重要。整個加工車間均設有氣溫控制,以確保尺寸的穩定性。針對大批量訂單,我們提供統計製程管制(SPC)文件;正因為我們在廠內自主進行外殼的機械加工,負責壓鑄的團隊同時也負責量測,一旦發現尺寸發生漂移,在同一個廠區內就能立刻抓出問題並修正。
壓鑄工具外殼的尺寸檢驗
在生產過程中,我們依據設定的時間間隔定期進行 CMM(三次元)抽樣與 3D 掃描。首件檢查(FAI)配置了兩台 Mitutoyo(三豐)三次元量床與一台 Keyence(基恩斯)3D 掃描儀,可直接將掃描數據與您的 CAD 模型進行比對。該檢驗系統的解析度高達 0.002 毫米,遠比其所驗證的公差範圍更為精細。在包裝出貨前,我們對每一件產品進行全檢(視覺外觀檢查),並由 10 人編制的品質團隊在整個生產製程中全程執行首件檢查與尺寸檢驗。
氣動工具外殼的壓鑄與機械加工特徵
| 工具外殼特徵 | 壓鑄或機械加工 | 控制因素 | 驗證方式 |
|---|---|---|---|
| 外殼外部輪廓 | 壓鑄成型 | 模具設計、拔模角度 | 3D 掃描比對CAD模型 |
| 接合面平面度 | 機械加工 | 夾具設計、基準系統設計 | 三次元量床(CMM) |
| 閥孔或軸承孔 | 精密加工至 H7 | CNC 加工、第四軸 | 三次元量床(CMM) |
| 內腔壁厚截面 | 壓鑄成型 | 模具設計、模流分析、製程監測 | 首件檢查 |
| 握把區域外觀面 | 壓鑄後表面處理 | 進澆口與頂出針位置、表面處理 | 視覺外觀檢查、表面粗糙度儀 |
| 表面處理的抗腐蝕性 | 表面處理 | 塗層/烤漆選擇 | 鹽霧測試 |
壓鑄工具外殼的表面處理與首批初樣交付
表面處理、拋光、噴砂以及握把射包皆在我們同一個廠區內完成,因此零組件送抵時,便已是能直接投入您組裝線的完工成品。
鋁合金壓鑄件的表面處理選擇
我們的廠內製程涵蓋粉體烤漆、液體烤漆、電著塗裝、陽極處理以及 SurTec 650 三價鉻皮膜處理,並透過鹽霧測試來驗證抗腐蝕效能。在機械表面處理方面,我們配置了 8 台拋光機與 2 套噴砂系統。究竟哪種塗層最適合特定工具,取決於其實際的存放環境與操作方式,因此請告訴我們該工具未來的應用場景,我們將為您推薦最合適的表面處理解決方案。
壓鑄件上的射包握把
若外殼設計有握把射包,我們會在同一個廠區內直接將熱塑型橡膠(TPR)射出成型於壓鑄件上,因此鋁合金件在各道工序轉換之間完全不需移出廠外。而在《射包於壓鑄件上的 TPR 握把》專文中,則深入探討了該製程的材料特性與結合介面技術。
首批樣品與模具開發交期
從新模具的設計、製造到試模,大約需要 65 至 90 天的時間,即可交付首批通過測試的零件。我們在寄送樣品時會隨附全尺寸檢驗紀錄表,並透過廠內的直讀光譜儀來檢驗合金成分,僅需約 60 秒便能產出完整的元素分析報告。在此階段,您所審查與核准的不僅是成品本身,更包含了整套模具的狀態;因此,若有任何關於拔模角、補強肋條配置或進澆位置的變更,在此時提出是最好的時機,因為此時對模具鋼材進行修改的成本依舊非常低廉。
我們的模具在整個使用壽命期間都將妥善保存在廠內,這能確保後續的所有保養維護、修模以及未來的任何模具修改,皆由最初打造該模具的同一支原廠團隊全程負責。
氣動工具外殼壓鑄的常見問題
詢問氣動工具外殼的報價需要提供哪些資料?
晟懿可直接依據 3D 圖檔進行報價,若能同步提供標有公差、基準系統以及外觀面的 2D 圖面,將能讓報價結果更加精準。此外,預估年產量與目標鋁合金材質,有助於我們為您安排最合適的壓鑄機台並評估模具費用。我們的模具工程團隊會在報價階段同步審查 CAD 檔案,並在回覆報價時一併提供 DFM(可製造性設計)的反饋建議。
你們會主動告知我的拔模角或壁厚是否需要修改嗎?
會的。晟懿的模具技師會在報價階段主動審查客戶的 CAD 檔案。若發現任何壁厚、拔模角或進澆位置可能導致後續模具開發出現問題,我們都會提出修改建議。在正式開模之前,我們也會執行模流分析,以反覆確認充填模式與冷卻水路效能。在此階段提出變更,其成本遠比後續去修改已經過熱處理硬化的模具鋼材要低廉得多。
哪些特徵需要機械加工,而不是直接壓鑄成型?
內孔、閥座、接合面以及螺牙都需要經過機械加工。因為在晟懿,壓鑄毛坯件的表面公差為 ±0.15 毫米,而機械加工則可精密控制在 H7 公差等級。相較之下,直接壓鑄成型的則包含外部輪廓、補強肋條、凸柱及整體外觀造形。在圖面設計階段就明確劃分這兩種類型,能讓公差累積保持在合理範圍,並有效避免不必要的機械加工。
你們可以壓鑄哪些尺寸與重量範圍的零件?
晟懿配置了 12 台噸位從 135 噸到 900 噸的壓鑄機,承製的成品尺寸最大可達 700 毫米(mm),重量範圍則介於 5 公克至 3 公斤之間。我們最常見的截面壁厚範圍為 2.5 至 4.5 毫米,實際上的極限最小壁厚則為 1.5 毫米。壓鑄機台的選擇,主要是依據成品的尺寸與重量來決定。
你們可以在廠內進行哪些表面處理?外觀品質又是如何檢驗的?
晟懿在彰化廠區的自動化生產線上,可承接包含粉體烤漆、液體烤漆、電著、陽極處理以及 SurTec 650 三價鉻皮膜處理。在機械式表面處理方面,我們則配置了 8 台拋光機與 2 套噴砂系統。我們透過鹽霧測試來嚴格驗證產品的抗腐蝕效能,因此外觀品質絕非僅憑肉眼視覺判定便能放行簽收。將表面處理留在廠內完成,意味著從壓鑄、機械加工到最終的烤漆,都由同一家公司全程負責並確保品質。
開發一款全新的工具外殼,模具製造需要多少時間?
從新模具的設計、製造到試模,晟懿大約需要 65 至 90 天的時間,即可交付首批通過測試的零件。確切的時程將取決於模具的尺寸、所需機台噸數以及結構的複雜程度。所有模具在整個使用壽命期間都將妥善保存在我們的彰化廠區內,這能確保後續的保養維護以及未來的任何模具修改,皆由最初打造該模具的同一支團隊全程負責。