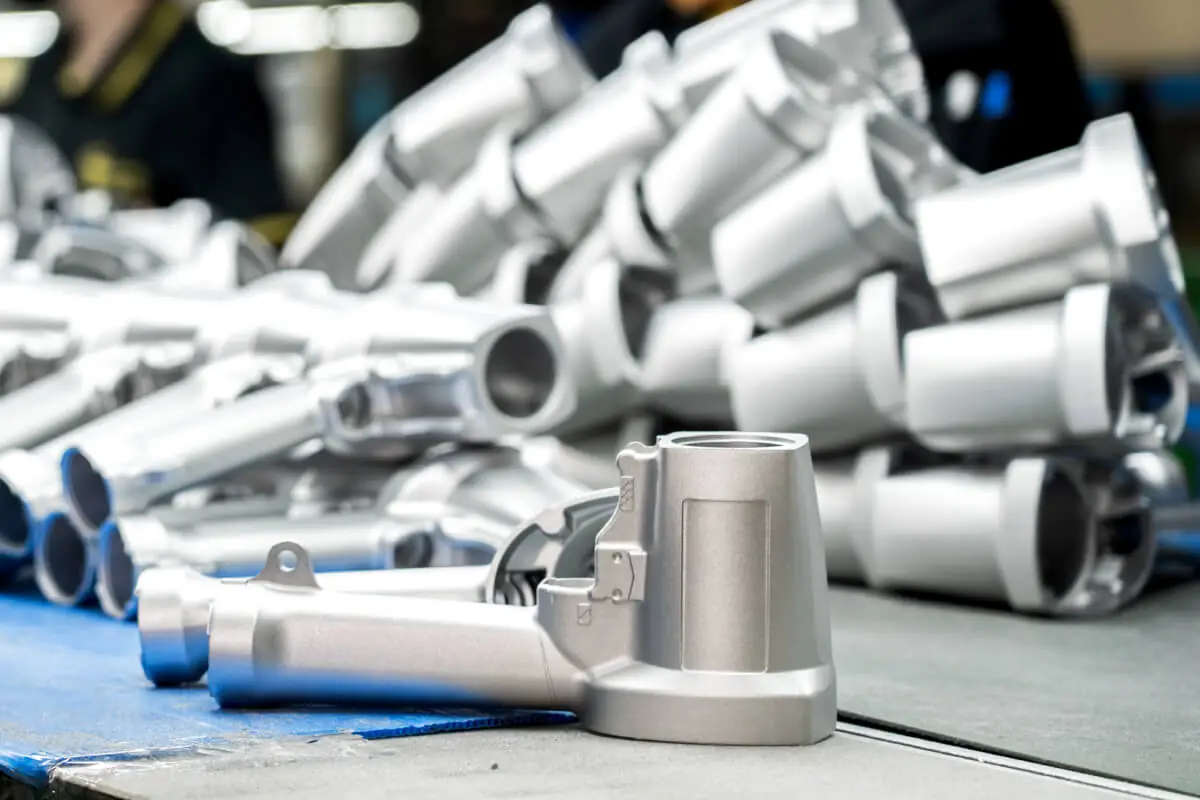
エアツールハウジングのダイカスト成形は、見積もり段階におけるCADデータの設計審査(DFM)から始まります。金型製作(起工)の前に、抜き勾配、肉厚(断面)、およびゲートシステムについて双方で合意を形成します。マシンの選定は製品サイズによって決まり、大半のツールハウジングにはADC12(アルミダイカスト用合金)が採用されます。また、ベアリング穴(内径)や合わせ面などの特徴部分は、鋳放しではなく、成形後にCNC機械加工を施すことで所定の寸法精度に仕上げられます。
JoinCast(ジョインキャスト)は1987年の創業以来、台湾の彰化(ショウカ)にてアルミダイカスト製造を行ってまいりました。なかでもエアツール用のダイカスト部品は、当社で最も生産実績の多い中核製品の一つです。ネイラー(釘打ち機)、インパクトレンチ、グラインダー、スプレーガン向けのハウジング、バルブボディ、エンドキャップ、トリガー機構、モーターチャンバー(シリンダー室)など、多岐にわたる部品を手掛けています。9,900平方メートルの同一敷地内には、135トンから900トンまで計12台のダイカストマシンを保有し、49台のCNC加工システムおよび表面処理ラインを統合しています。なお、記載されている各数値は2026年8月現在のものです。
ダイカストメーカーはエアツールハウジングの図面のどこを審査するのか?
当社の金型設計エンジニアリングチームは、見積もり段階でお客様のCADデータを審査し、抜き勾配(テーパー)、肉厚の均一性、およびゲート位置に関するDFM(製造性考慮設計)の提案を行います。この設計審査は9名の専門金型エンジニアが担当し、SolidWorksやSiemens NXを使用するほか、流動解析(モールドフローシミュレーション)を駆使して充填パターンを予測、ゲートやランナーのサイズを最適化し、冷却水路が意図した通りの冷却パフォーマンスを発揮することを確認します。
割型(スプリット)ツールハウジングの抜き勾配とパーティングライン
2つに分割される割型構造のツールハウジングでは、その合わせ面が自然なパーティングライン(分模線)となりますが、この自然なラインが必ずしもダイカスト成形に最適なラインであるとは限りません。分割線が湾曲したグリップ部分を横切る場合、パーティングラインの配置によって、作業者が握る表面にどれだけのバリ(フラッシュ)が発生するかが決まります。そのため、当社ではまずこの位置を検証し、同時に内部リブに設けられた抜き勾配についても厳密に審査します。
アルミダイカストハウジングの肉厚設計
当社のアルミダイカストにおける標準的な肉厚範囲は 2.5 ~ 4.5 mm で、実用上の最小肉厚は 1.5 mm、最大上限は 15 mm 程度です。ボスやマウンティングパッド(固定座)の背後にある厚肉部は、周囲の薄肉部と同じ速度で冷却されないため、設計の初期段階で注意が必要です。図面上で厚肉となっている箇所が、リブ(補強筋)に変更しても同等の強度を確保できると判断した場合、当社は金型製作(起工)前の設計審査段階で明確にその旨をご提案いたします。
ツールハウジングのゲート位置と外観面の設計
当社では、外観面に目立つ痕跡を残さず、かつ機能領域に欠陥を発生させない位置にゲートを配置します。エアツールの場合、これは通常、後からグリップ、ラベル、または相手部品によって隠れる面にゲートを設置することを意味します。しかし、3Dモデル単体からではどの面が外観面(デザイン面)であるかを判断することはできません。そのため、図面上でそれらの面を明確に指定(マーク)していただくようお願いいたします。
機械加工代とデータム特徴(基準特徵)
機械加工を予定しているデータム特徴(基準特徵)には必ず加工代(削り代)を残し、どの特徴部分にデータムを設定するかを明記してください。すべての特徴部分に一律で適用できる最適な加工代(許容量)というものは存在しないため、これは絶対的なルールではなく推奨指引(アドバイス)として捉えてください。図面上にデータムシステム(データム構造)が明確に示されていれば、初回の加工時から適切な治具(フィクスチャ)を設計し、ワークを正確にクランプすることができます。
貴社のエアツールハウジングに最適なダイカストマシンはどれか?
マシンの選定は、主に製品サイズ(製品寸法)によって決まります。当社の製造対応範囲は非常に幅広く、900トン(t)のダイカストマシンでは最大サイズ700 mm、重量5 gから3 kgまでのワークに対応可能です。それより小型のマシンでは、サイズに応じて比例的に小さな部品を製造します。各マシンの対応サイズは、135トン機で最大150 mm、180トン機で最大200 mm、250トン機で最大300 mm、350トン機で最大350 mm、そして420トン機で最大400 mmとなります。
ダイカスト成形における自動化とプロセスのインライン監視技術
製品の取り出しにはファナック(FANUC)製のロボットアームを配置し、自動給湯および溶湯射出には6軸ロボットアームを採用しています。この自動化システムにより、2交代制の全稼働時間を通じて射出条件を常に一定に維持することが可能です。生産中は、金型温度、射出圧力、およびサイクルタイムをリアルタイムで監視し、それらの測定データを品質トレーサビリティのためにログ記録しています。ダイカスト成形におけるインラインプロセス監視が、実務においてどのように機能しているかの詳細はこちらからご覧いただけます。
エアツールハウジングに最適なアルミニウム合金:ADC12とA360の選定
當社では、ADC12 / A383 および ADC3 / A360 の成形に対応しています。一般的なエアツールハウジングの大半は ADC12 でカバーできますが、鋳造性よりも耐食性や延性が重視される場合には A360 が指定されます。台湾メーカーの見積書には JIS 規格が記載されているのに対し、欧州の図面には ASTM 規格が使われているなど、名称の違いによる混同が生じるケースがあるため、当社では ADC12 と各国の相当規格との対照表や、アルミダイカスト用合金選定に関する詳細な解説記事をご用意しています。なお、各合金の化合成分は ASTM B85/B85M-25 の規格に準拠しています。
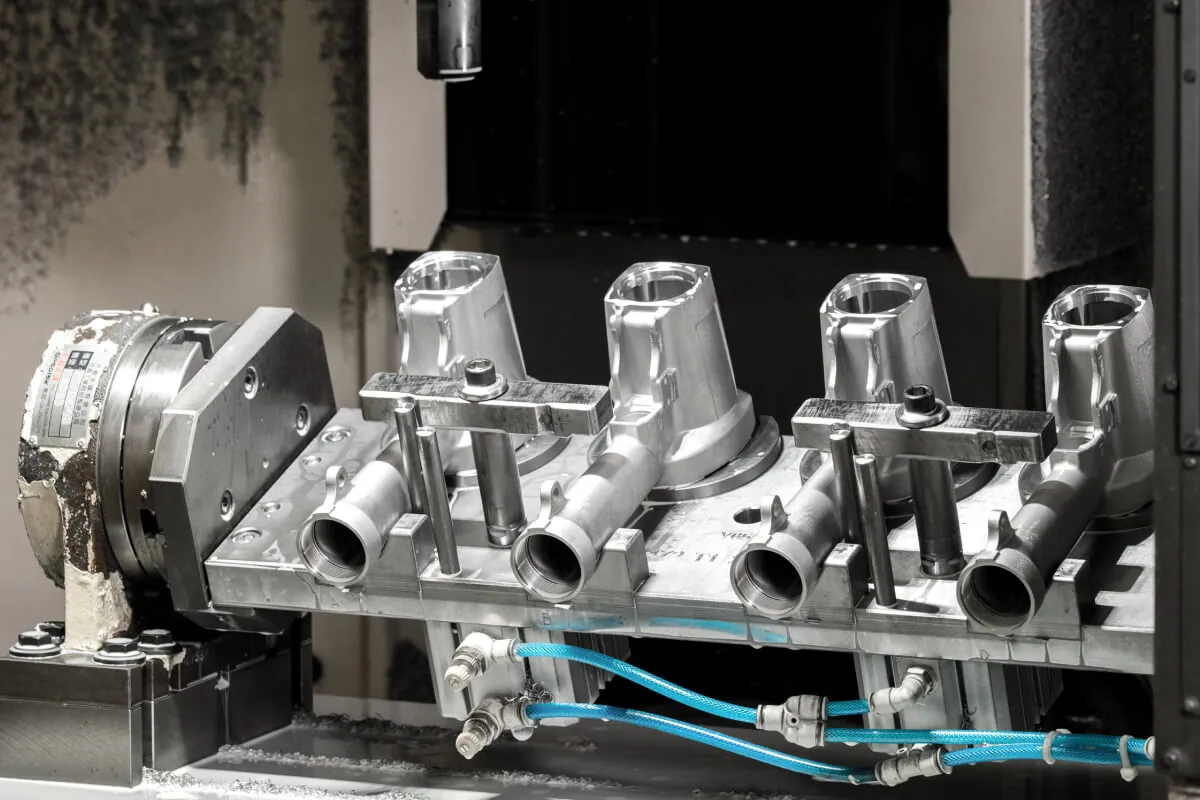
どの特徴がダイカスト成形で、どれがCNC機械加工になるのか?
ダイカストの鋳放し面(未加工面)の寸法公差は ±0.15 mm、表面粗さ(鋳肌面粗さ)は Ra 3.2 ~ 6.3 ㎛ を維持できます。一方、ベアリング穴(内径)や合わせ面は、図面の指示(幾何公差指定)に応じて H7 の高精度公差まで機械加工を施します。鋳放し状態における一般公差は ISO 8062-3:2023 に準拠していますが、北米圧鑄協会(NADCA)の製品仕様規格では「標準公差」と「精密公差」が明確に区別されているため、見積もり段階(起工前)にこの公差グレードについて合意を形成しておくことが非常に重要です。
ダイカスト鋳放し部と機械加工部におけるデータム構造の設計
ダイカスト鋳放し品にはそのためのデータム構造(基準システム)があり、加工後の完成品には通常別のデータム構造があるため、この2つを相互に整合(アライメント)させる必要があります。図面上でこの点についての指示が曖昧な場合、当社では憶測で進めることはせず、必ず見積もり段階で確認を行います。当社は治具(フィクスチャ)を自社で設計・製作しており、金型と治具の双方が同じ工場内で作られます。そのため、機械加工用に選定する基準面は、すでに把握している金型幾何構造と完璧にリンクさせることができます。「内径(ベアリング穴)がダイカスト鋳放しのボス(ネジ柱)と高い同軸度を維持しなければならない」ハウジングにおいて、このデータムの整合こそが、その図面が量産段階で実現可能(実現性があるか)かどうかを決定づける要素となります。
ダイカストハウジングにおけるCNC機械加工の生産能力(キャパシティ)
当社の計49台のCNC加工システムには、オークマ(OKUMA)製横型旋盤14台、およびファナック(FANUC)製立式マシニングセンタ33台が含まれており、すべてのマシンに第4軸(ロータリー軸)が搭載されています。これは、複数の面に対してボーリング(割出ボーリング)、ねじ切り、タップ加工が必要なハウジング部品において極めて重要です。また、加工機械工場内は恒温管理(温度管理)されており、高い寸法安定性を維持しています。大ロット(量産)のご注文に対しては、統計的プロセス管理(SPC)ドキュメントを記録・維持しています。さらに、ダイカスト成形から機械加工までをすべて自社工場内で一貫して行うため、鋳造を担当したチームがその場で寸法測定も実施します。これにより、万が一寸法にドリフト(寸法変動)が生じた場合でも、同じ工場内ですぐに原因を特定し、速やかに修正対応をとることができます。
ダイカスト製ツールハウジングの寸法検査
生産工程においては、あらかじめ設定された時間間隔(インターバル)ごとに、定期的なCMM(三次元測定機)サンプリング測定と3Dスキャンを実施しています。初品検査(FAI)では、ミツトヨ(Mitutoyo)製三次元測定機2台とキーエンス(Keyence)製3Dスキャナーを導入しており、スキャンデータを直接お客様のCADモデルと照合・比較します。この測定システムの分解能(解像度)は 0.002 mm(2 ㎛)に達し、検証対象となる図面公差に対して十分な測定精度を確保しています。出荷前の梱包段階では、すべての製品に対して全数外観検査(目視検査)を実施。10名体制の品質管理チームが、開模試作から量産・出庫にいたる全製造ロットを通じて、初品検査および寸法検査を徹底して行っています。
エアツールハウジングにおけるダイカスト鋳放し部と機械加工部の切り分け
| ツールハウジングの幾何特徴 | ダイカスト鋳放し または 機械加工 | 制御要素 | 検証方法 |
|---|---|---|---|
| ハウジング外形プロファイル | ダイカスト鋳放し | 金型設計、抜き勾配 | 3DスキャンデータとCADモデルの照合 |
| 合わせ面の平面度 | 機械加工 | 治具設計、データム構造 | 三次元測定機 (CMM) |
| バルブ穴またはベアリング穴 | H7公差まで機械加工 | CNC加工、第4軸 | 三次元測定機 (CMM) |
| 内部チャンバーの肉厚(断面) | ダイカスト鋳放し | 金型設計、流動解析、プロセスのインライン監視 | 初品検査 (FAI) |
| グリップ領域の外観面 | 鋳放し後に表面処理 | ゲートおよびエジェクタピンの位置、表面処理 | 外観目視検査、表面粗さ計 |
| 被膜(コーティング)の耐食性 | 表面処理 | コーティング(塗料)の選定 | 塩霧試験(ソルトスプレーテスト) |
ダイカスト製ツールハウジングの表面処理と初品サンプルの提出
表面処理、研磨、ショットブラスト、そしてグリップのオーバーモールド(二色成形・包膠)にいたるまで、すべて当社の同一工場内で行われます。そのため、納品された部品は貴社の組立ライン(アセンブリライン)へ直接投入できる完工状態でお手元に届きます。
アルミダイカスト品における表面処理の選択肢
当社は工場内に自動化ラインを完備しており、粉体塗装(パウダーコーティング)、溶剤塗装(リキッドコーティング)、電着塗装(ED)、アルマイト処理(陽極酸化)、およびSurTec 650による三価クロム化成処理を自社内で行っています。また、その耐食性は塩水噴霧試験によって厳格に検証されています。機械的な表面仕上げ(下地処理)においては、8台の研磨機と3套のショットブラストシステムを保有しています。個々の工具にどのコーティングが最適かは、実際の保管環境や使用時の取り扱い方法によって異なるため、まずは該当の工具がどのような環境で使用されるかをお聞かせください。当社の技術チームが最適な表面処理ソリューションをご提案いたします。
ダイカスト品にオーバーモールド(二色成形)されたTPRグリップ
ハウジングにオーバーモールド(二色成形)仕様のグリップが採用されている場合、当社ではダイカスト品へのTPR射出成形を同一工場内で行うため、各工程の間でアルミ部材を社外へ搬出する必要がありません。なお、解説記事『ダイカスト品にオーバーモールドされたTPRグリップ』では、この工程における材料特性や接合界面の技術について詳しくご紹介しています。
初品サンプルと金型開発のリードタイム
新規金型の設計、製作から試作(試模)にいたるまで、当社では約65〜90日間のリードタイムをいただき、承認された初品パーツをお届けします。サンプル送付時には全寸法検査記録表を同封するほか、工場内の直読式発光分光分析装置(分光器)を用いて合金成分を検証し、わずか60秒ほどで詳細な元素分析レポートを出力します。この段階でお客様に承認していただくのは、製品そのものだけでなく、金型の成形状態も同様です。したがって、抜き勾配、リブ(補強筋)のレイアウト、あるいはゲート位置の変更などがある場合は、このタイミングでのご提案が最も合理的です。金型用鋼材の追加加工(修正)がまだ低コストで済むためです。
当社で製作した金型は、その耐用年数(寿命)が尽きるまで自社工場内で厳重に保管・管理されます。これにより、後々の定期メンテナンス、破損修理、および将来的な金型仕様の変更にいたるまで、すべてその金型をゼロから立ち上げた社内の専門チームが一貫して責任を持って対応いたします。
エアツールハウジングのダイカスト成形に関するよくあるご質問
エアツールハウジングの見積もりには何が必要ですか?
JoinCast(ジョインキャスト)では、3D CADデータ(STEP/IGSなど)をベースに見積もりを算出いたします。これに加え、公差、データム(基準)、および外観面(デザイン面)が明記された2D図面を併せてご提供いただければ、より正確な見積もりが可能となります。また、年間の想定生産ロット数(年間需要量)とご希望のアルミ合金材質をご提示いただくことで、最適なダイカストマシンの選定と正確な金型費用の算出が行えます。なお、当社の金型設計チームが見積もり段階でCADデータを検証し、見積書と同時にDFM(製造性考慮設計)のフィードバックをご提案いたします。
抜き勾配や肉厚(壁厚)の変更が必要な場合、そちらから指摘してもらえますか?
はい、お任せください。JoinCast(ジョインキャスト)の金型設計エンジニアは、見積もり段階でお客様のCADデータを精査し、肉厚(壁厚截面)、抜き勾配、またはゲート位置が金型製作や成形において問題を引き起こす可能性があると判断した場合は、速やかに変更を推奨(DFM提案)いたします。また、実際の金型起工(金型製作)の前には、流動解析(モールドフローシミュレーション)を実行し、溶湯の充填パターンや冷却水路の効率を徹底的に検証します。この段階で設計変更を行うことは、後から熱処理で硬化させた金型(焼入れ鋼)を修正するのに比べ、大幅にコストを抑えることができます。
ダイカストの「鋳放し」ではなく、「機械加工」を行うのはどの部位(幾何特徴)ですか?
ベアリング穴(内径)、バルブ座(バルブシート)、合わせ面、およびネジ部(ねじ切り・タップ加工箇所)は機械加工によって仕上げられます。これは、JoinCast(ジョインキャスト)のダイカスト鋳放し面の寸法公差が ±0.15 mm であるのに対し、機械加工を施すことで H7 などの高精度公差まで制御できるためです。一方、鋳放しのまま成形される部位には、ハウジングの外形プロファイル、リブ(補強筋)、ボス(ネジ柱)、および全体の造形が含まれます。図面設計の段階でこれら両者の切り分けを明確にしておくことで、公差の累積(トレランス・スタックアップ)を合理的な範囲に抑え、不必要な機械加工コストの発生を防ぐことができます。
対応可能な部品のサイズと重量の範囲はどのくらいですか?
JoinCast(ジョインキャスト)では、135トンから900トンまで計12台のダイカストマシンを保有しており、最大サイズ 700 mm、重量 5 g から 3 kg までのワークに対応可能です。標準的な肉厚(壁厚)の範囲は 2.5 ~ 4.5 mm で、実用上の最小肉厚は 1.5 mm となります。マシンの選定は、製品の寸法(サイズ)および重量に基づいて決定されます。
自社内で対応可能な表面処理にはどのようなものがありますか?また、その品質はどのように検査されていますか?
JoinCast(ジョインキャスト)では、台湾・彰化(ショウカ)の自社工場内にある自動化ラインにて、粉体塗装(パウダーコーティング)、溶剤塗装(リキッドコーティング)、電着塗装(ED)、アルマイト処理(陽極酸化)、およびSurTec 650による三価クロム化成処理を行っています。また、下地処理などの機械的表面仕上げ用に、8台の研磨機と3套のショットブラストシステムを保有しています。被膜の耐食性は塩水噴霧試験によって厳格に検証しているため、表面仕上げの品質判定を目視による外観チェックだけに頼ることはありません。表面処理まで自社内で一貫して行うことは、鋳造、機械加工、そしてコーティングにいたるすべての工程の品質責任を、当社1社がすべて負うことを意味します。
新規ツールハウジングの金型開発(製作)にはどのくらいの期間がかかりますか?
新規金型の設計、製作から試作(テストショット)にいたるまで、JoinCast(ジョインキャスト)では約65〜90日間のリードタイムをいただき、承認された初品パーツをお届けします。確切なスケジュールは、金型の寸法(サイズ)、必要とされるマシンの型締めトン数、および製品構造の複雑さによって異なります。また、製作された金型は、その耐用年数(金型寿命)が尽きるまで当社の彰化(ショウカ)工場内にて厳重に保管・管理されます。これにより、定期メンテナンスや破損修理、さらには将来的な金型仕様の変更にいたるまで、すべてその金型をゼロから立ち上げた社内の専門チームが一貫して責任を持って対応いたします。