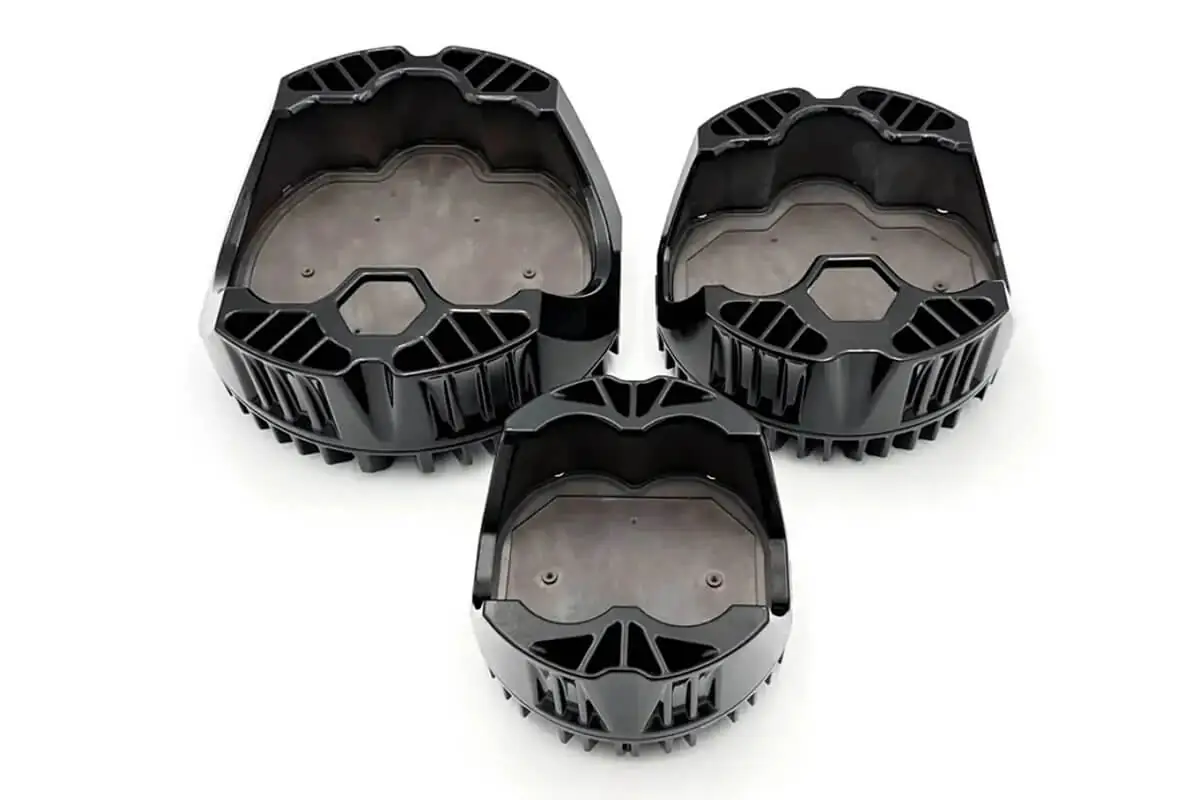
JoinCast製のダイカスト製LED街路灯筐体(ハウジング)は、通常 ADC12またはA383 で鋳造されます。鋳放しの平坦度に依存せず確実な熱接触(熱伝達)を確保するため、鋳造後にLED実装面をCNC切削加工します。また、図面の指示に従って密封(シール)面や内径(ボア)の機械加工を施した後、ショットブラスト、粉体または液体塗装、そして ASTM B117 規格に基づく塩水噴霧試験を行います。
JoinCastは、台湾の彰化(チャンファ)で垂直統合型のアルミニウムダイカスト製造施設を運営しています。当社が対応する分野の一つがLED照明部品のダイカストであり、街路灯、高天井用倉庫照明、商業用投光器、建築照明などの筐体(ハウジング)やヒートシンクを製造しています。これらの筐体は、北米および欧州の照明メーカー様からご提供いただいた独自設計(図面)に基づいて鋳造しています。本記事では、街路灯筐体のどの部分を鋳造し、どの部分を切削加工するのか、図面に何を記載すべきか、屋外使用に向けた表面処理方法、そして筐体が器具のIP(防塵・防水)等級にどのように貢献するかについて解説します。
街路灯筐体のどの部分を鋳造し、どの部分を切削加工するのか
鋳放し(いばなし)面の公差は通常±0.15 mm程度であるため、熱接触を左右する面や図面で指定された密封(シール)面は、鋳造後に図面指示の公差に合わせて切削加工を行います。一方、放熱フィン配列や外観形状、および一体化された取付部などは、ダイカストによって1回の射出(シングルショット)で同時に成形されるため、通常は鋳放しのまま仕上げられます。
下表は、一般的な筐体の各部分がどのように成形されるか、図面に何を記載すべきか、そして当社がそれをどのように検査するかを示したものです。
| 街路灯筐体の構成要素 | 鋳造または機械加工 | 図面への記載事項 | 当社の検証・検査方法 |
|---|---|---|---|
| 放熱フィン配列および外観形状 | 鋳造(鋳放し) | フィンの配置、抜き勾配、および外観面 | CADデータとの比較による3Dスキャン |
| LED実装面 | 機械加工(切削) | 平面度、および関連するデータム(基準面) | 三次元測定機(CMM) |
| ガスケットまたはレンズフレームの密封(シール)面 | 図面の指示に応じて機械加工 | 平面度、およびシーリング領域の範囲 | 三次元測定機(CMM) |
| スピゴット(差込口)内径およびブラケットボス | 図面の指示に応じて機械加工 | 穴径(内径寸法)、公差、および位置度 | 三次元測定機(CMM) |
| 塗装が施される外表面 | 鋳造後、ショットブラストおよび塗装 | 表面処理システム(仕様)およびカラーリファレンス(色見本) | 塗装前:粗さ計による測定 塗装後:目視検査および分光測色計による測定 |
| 塗膜の耐食性 / 表面処理の耐食性 | 表面処理 / 仕上げ | 試験方法、時間および合格基準 | ASTM B117に基づく塩水噴霧試験 |
LED実装面と熱伝導パス(放熱経路)
ベースプレートの平面度不足は、ダイカスト製ヒートシンクにおいて最も発生しやすい問題の一つであり、LED基板との熱接触に直接影響を与えます。当社では、温度管理された自社工場内のCNCマシニングセンタを使用し、鋳造後に実装面の切削加工を行います。また、製品の出荷前にはミツトヨ(Mitutoyo)製の三次元測定機(CMM)を用いて平面度を検証しています。さらに、製造工程(量産中)においては、キーエンス(Keyence)製の3Dスキャナーを用いてお客様のCADモデルと製品を比較しています。これにより、最終検査を待つことなく、製造の段階で平面度のわずかな変化(ドリフト)を検知し、即座に修正することができます。
面積の広い平面は、鋳造時の残留応力が緩和(リラクセーション)することによって、機械加工後にわずかに変形する場合があります。その理由については、当社の用語集の「鋳造後の寸法安定性(post-cast dimensional stability)」の項目で詳しく解説しています。もしお客様の図面において、広い実装面に対して0.05 mm以下といった非常に厳しい平面度が要求される場合は、お見積りの段階で事前にお知らせください。これにより、測定の方法やタイミングについてあらかじめお客様と合意を形成することができます。
密封(シール)面、スピゴット(差込口)内径、および取付ボス
図面の指示に応じて、ガスケットやレンズフレームが密着する密封(シール)面、スピゴット(差込口)内径、および筐体をブラケットに固定・位置決めするためのボス部の機械加工も行います。当社のすべてのCNCマシニングセンタは4軸加工に対応しており、複数の面への加工が必要な筐体においてその威力を発揮します。また、各筐体専用の治具は、当社の治具専門チームがすべて自社内で設計・製作しています。
図面上でどの面がシール面で、どの面が単なる外観面(コスメティック面)であるかを明記していただくことを推奨いたします。特に当社が最終製品の構成部品の一部のみを製造する場合、図面だけではそれを判別できないことがあるためです。お見積りの段階では、当社の金型技術チームがお客様のCADファイルをレビューいたします(詳細は「筐体図面のレビュー方法」に関する記事をご参照ください)。このレビューの際、形状的に可能であれば、パーティングライン(金型の合わせ目)やエジェクタピン(押し出しピン)の跡がシール面に重ならないよう、事前に合意を形成しておくことも重要です。シール面にこれらが残ってしまうと、確実な密封性を確保するために、その部分を追加で切削加工して削り落とさなければならなくなるためです。
ダイカスト製街路灯筐体の合金、サイズ、およびフィン形状
大半の筐体およびヒートシンクの製造において、当社が標準として推奨している合金は ADC12 / A383 です。この合金は、熱伝導率、鋳造性(湯流れ性)、およびコストのバランスが非常に優れているためです。「Alloy 383(A383)」は、アルミニウム合金ダイカストの国際規格である ASTM B85/B85M-25 に規定された登録合金の一つであり、「ADC12」は日本の JIS規格 におけるその相当材です。これについては、各地域のダイカスト合金名の対応関係に関する当社の参照資料でも詳しく解説しています。
大半の筐体に選ばれるADC12と、A360を検討すべきケース
海に近い場所に設置される街路灯筐体の場合は、お見積りの段階で ADC3 / A360 の採用について当社とご相談いただくことをお勧めします。この合金は、当社が海洋・耐塩害用途(マリーンワーク)の製品で使用しているものです。北米ダイカスト協会(NADCA)のアルミニウム合金データによると、耐食性は銅(Cu)の含有量に反比例して増減すると指摘されており、360合金は優れた耐食性を備えていると説明されています。実使用の中で筐体の塗膜に欠けや傷が生じる可能性が高い環境では、この合金の選定がより重要になります。当社のアルミニウムダイカスト合金選定ガイドでは、これらの合金の特性をさらに詳しく比較しています。
一般的なADC12の多くは主に再生メタル(リサイクル原料)から製造されています。適切に品質管理された二次合金インゴット(再生地金)であれば、ロット間の化学成分が規格内に収まっている限り、一般的な工業部品において十分な性能を発揮します。これについては、アルミニウムインゴットの品質と調達に関する項目で詳しく解説しています。当社では、製造開始前に入荷したインゴットを発光分光分析装置(スペクトロメーター)で全量検査しており、各出荷注文に添付される材料証明書(ミルシート)にその合金成分を記録しています。
筐体サイズ、型締力(マシントン数)、および放熱フィン配列
当社は135トンから900トンまでのダイカストマシンを計12台稼働させており、5グラムから3キログラムまでの重量の部品を鋳造しています。900トンマシンでは最大700 mmまでの鋳造品に対応可能ですが、当社のハンガー式ショットブラスト機が対応できる最大サイズは600 mmまでとなります。そのため、塗装を施す筐体で長さが600 mmを超えるものについては、お見積りの段階で表面処理プロセスの進め方について当社とご確認いただくことをお勧めします。長さが700 mmを超える、または重量が3 kgを超える筐体は、現在の当社の対応範囲外となりますので、図面をご送付いただく前にあらかじめご承知おきいただけますと幸いです。この対応範囲内であれば、お見積り時に当社の金型技術チームが筐体の投影面積から必要なダイカストマシンの型締力を算出します。詳細については、マシントン数(型締力)の選定に関する用語集の項目をご参照ください。
一般的な肉厚(ウォールセクション)は、部品のサイズや溶湯の流動長に応じて2.5 mmから4.5 mmの間となります。フィンが密集している、または複雑なフィン配置の場合、設計段階で適切な湯流れ(充填)を確保することが非常に重要です。そのため当社では、金型加工を行う前に、溶湯がフィンにどのように充填されるか、巣(ポロシティ)がどこに発生しやすいか、ゲートやランナーのサイズをどうすべきかをモデリングする「樹脂流動解析(モールドフローシミュレーション)」を活用しています。金型製作(彫り込み)後の修正には多額の費用と時間がかかるため、このレビューの段階でフィンのレイアウトを確定させておくのが最善です。ダイカスト製ヒートシンクおよびコントローラー筐体に関する当社の専用ページでは、一体型フィン設計についてさらに詳しく解説しています。
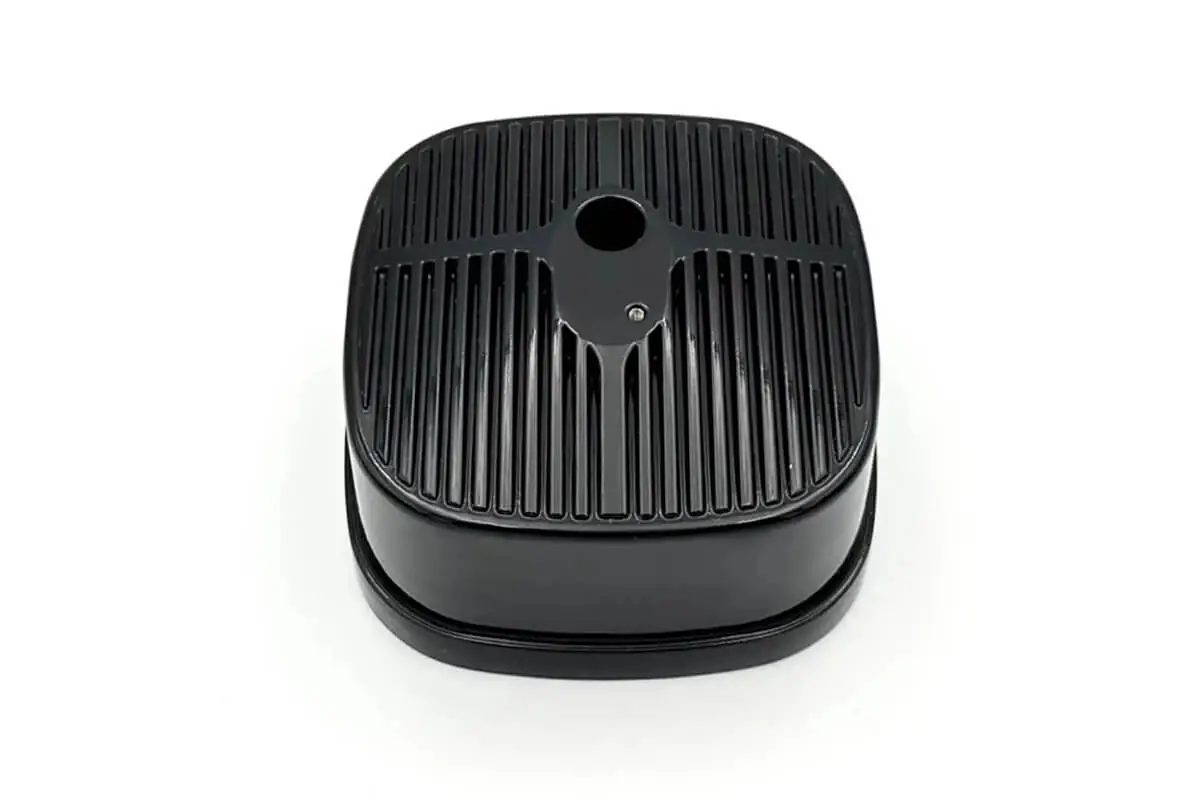
屋外使用に向けたダイカスト製街路灯筐体の表面処理(フィニッシング)
当社では、粉体塗装(パウダーコーティング)、電着塗装(e-coating)、液体塗装、陽極酸化処理(アルマイト)、およびSurTec 650三価クロム化成処理の5種類の表面処理をご提供しています。LED筐体においては、屋外での優れた耐久性を確保するために粉体塗装を、また特定の調色(カラー)が要求される場合には液体塗装をご提案しています。
粉体塗装・液体塗装の前処理としてのショットブラスト
塗装を施す筐体は、通常、塗装前の下地処理としてショットブラストを行うだけで十分な品質を確保できます。当社のショットブラスト処理では、通常 Ra 1.6〜3.2 μm の表面粗さを形成し、これにより塗膜が非常に密着しやすい優れた下地(アンカー効果)を作り出します。また、製品が塗装工程に進む前に、2台の専用測定機を用いて表面粗さを検査しています。液体塗装では、ブランド製品に合わせたカスタム調色が可能であり、塗装後の色味は分光測色計を用いて厳密に検査しています。
塗装済み筐体の塩水噴霧試験
当社の塩水噴霧試験機は、粉体塗装、液体塗装、および陽極酸化処理(アルマイト)を施した表面に対応しています。沿岸地域や過酷な屋外環境にさらされるLED照明器具の場合、試験時間は用途に応じて通常 96時間から500時間 となります。ASTM B117規格は塩水噴霧試験装置の運用方法を規定していますが、製品ごとの試験期間や結果の評価(判定)基準までは指定していません。そのため、金型製作(ツーリング)を開始する前に、当社と合格基準についてあらかじめ取り決めていただくようお願いいたします。ASTM B117の試験結果に何が記録されるかについての詳細は、解説記事をご参照ください。
ダイカスト製筐体(ハウジング)単体でIP等級を取得することはできますか?
IP(電気機械器具の外郭による保護等級)は、電気機器の筐体が提供する保護の程度に適用される規格 IEC 60529 に基づいて分類されています。また、道路および街路照明用器具に関する固有の要求事項は、IEC 60598-2-3 に規定されています。当社では筐体の鋳造、機械加工、および表面処理(仕上げ)までを行って納品しますが、照明器具自体の組み立てや最終試験は行っておりません。そのため、筐体単体に対してIP等級を付与することはできません。
お客様のIP試験合格に向けてダイカスト品が果たすべき役割
お客様のIP試験の結果は、ガスケット、レンズ、ケーブルグランド、および組み立て品質に左右されますが、同時に筐体の品質にも大きく依存します。なぜなら、密封(シール)面には高い平面度が求められ、パーティングラインのバリ(フラッシュ)が一切ない状態でなければならないためです。目標とするIP等級をお知らせいただき、CADデータと併せてガスケットの設計図をご送付いただければ、当社の金型技術チームが金型製作前の見積り段階でシール面の形状や構造をレビュー(審査)いたします。
初品検査(FAI)と各出荷注文に添付される記録書類
当社の品質保証チームは、量産開始前に初品検査(FAI)を実施しています。2台のミツトヨ製三次元測定機(CMM)とキーエンス製3Dスキャナーを駆使し、図面およびCADモデルと照らし合わせて、指定されたすべての寸法を検証します。量産に移行する前に、まず初品検査レポート(FAIレポート)と現物サンプルをお客様に送付し、ご承認をいただいています。また、通常の製品出荷時には、重要管理項目のCMMデータを記載した寸法検査報告書、材料証明書(ミルシート)、および外観検査チェックリストを同梱しており、すべての製品は梱包前に全数目視検査を行っています。
現在、街路灯筐体の開発をお考えでしたら、ぜひ当社までお問い合わせください。図面とCADモデルをご送付いただければ、正式なお見積りの前に、最適な合金の選定、切削加工面、表面処理の仕様について技術的なご提案をさせていただきます。なお、金型に関する諸条件や当社の見積書に含まれる内容の詳細につきましては、「エアツール(空気圧工具)部品のダイカスト調達」に関する解説記事に記載しております。
ダイカスト製LED街路灯筐体(ハウジング)に関するよくある質問
街路灯の筐体にはどの合金を使用していますか?
JoinCastでは、熱伝導率、鋳造性、およびコストのバランスが優れていることから、大半のLED街路灯筐体に ADC12 / A383 を推奨しています。ただし、海に近い場所に設置される筐体の場合は、お見積りの段階で ADC3 / A360 の採用についてご相談いただくことをお勧めします。この合金は、当社が海洋・耐塩害用途(マリーンワーク)の製品で使用しているものであり、北米ダイカスト協会(NADCA)からも優れた耐食性を備えていると説明されています。
街路灯筐体のどの部分(面)を切削加工(機械加工)しますか?
JoinCastでは、鋳造後に街路灯筐体のLED実装面を切削加工します。これにより、十分な平面度を確保し、LED基板との確実な熱接触(放熱性)をサポートします。加工後の平面度は三次元測定機(CMM)で検証されます。また、図面の指示に応じて、ガスケット密封面、スピゴット(差込口)内径、およびブラケットボス部の機械加工も行っており、内径(穴径)公差は H7 まで対応可能です。一方、放熱フィン配列や外観形状は、通常は鋳放し(いばなし)のまま仕上げられます。
製造(鋳造)可能な街路灯筐体の最大サイズはどのくらいですか?
JoinCastでは、135トンから900トンまでの計12台のダイカストマシンを保有しており、重量 5グラムから3キログラム までの部品の鋳造に対応しています。最大である900トンマシンでは、最大700 mm までの鋳造が可能です。ただし、当社のハンガー式ショットブラスト機が対応できる最大サイズは600 mmであるため、これを超える長さの塗装用筐体については、お見積り時に表面処理の対応プロセスについてご確認いただくようお願いいたします。なお、重量が3 kgを超える、または長さが700 mmを超える街路灯筐体は、現在の当社の対応範囲外となります。
街路灯の筐体にはどのような表面処理(塗装)が対応可能ですか?
JoinCastでは、粉體塗装(パウダーコーティング)、電著塗装(e-coating)、批評塗装、陽極酸化処理(アルマイト)、およびSurTec 650三価クロム化成処理をすべて自社内(インハウス)で対応しており、塗装前の下地処理としてショットブラストを施します。LED筐体においては、屋外での優れた耐久性を確保するために粉體塗装を、またカスタム調色(カラーマッチング)が必要な場合には批評塗装をご提供しています。さらに、屋外用LED照明器具向けの ASTM B117 規格に基づく塩水噴霧試験は、用途に応じて通常 96時間から500時間 実施しており、試験時間や合格基準については金型製作(ツーリング)の前にあらかじめお客様と取り決めを行っています。
街路灯筐体のIP等級(防塵・防水)の試験は行っていますか?
JoinCastでは照明器具自体の組み立てや最終試験を行っていないため、ダイカスト製街路灯筐体単体に対してIP等級を付与することはできません。ただし、照明器具全体のIP試験結果を左右する重要な要素である密封(シール)面、内径、およびボス部の機械加工と寸法測定を徹底して行っています。また、製品出荷時には、これらのデータを含む初品検査レポート(FAIレポート)および三次元測定機(CMM)の測定データを筐体と併せてお客様に提供しております。