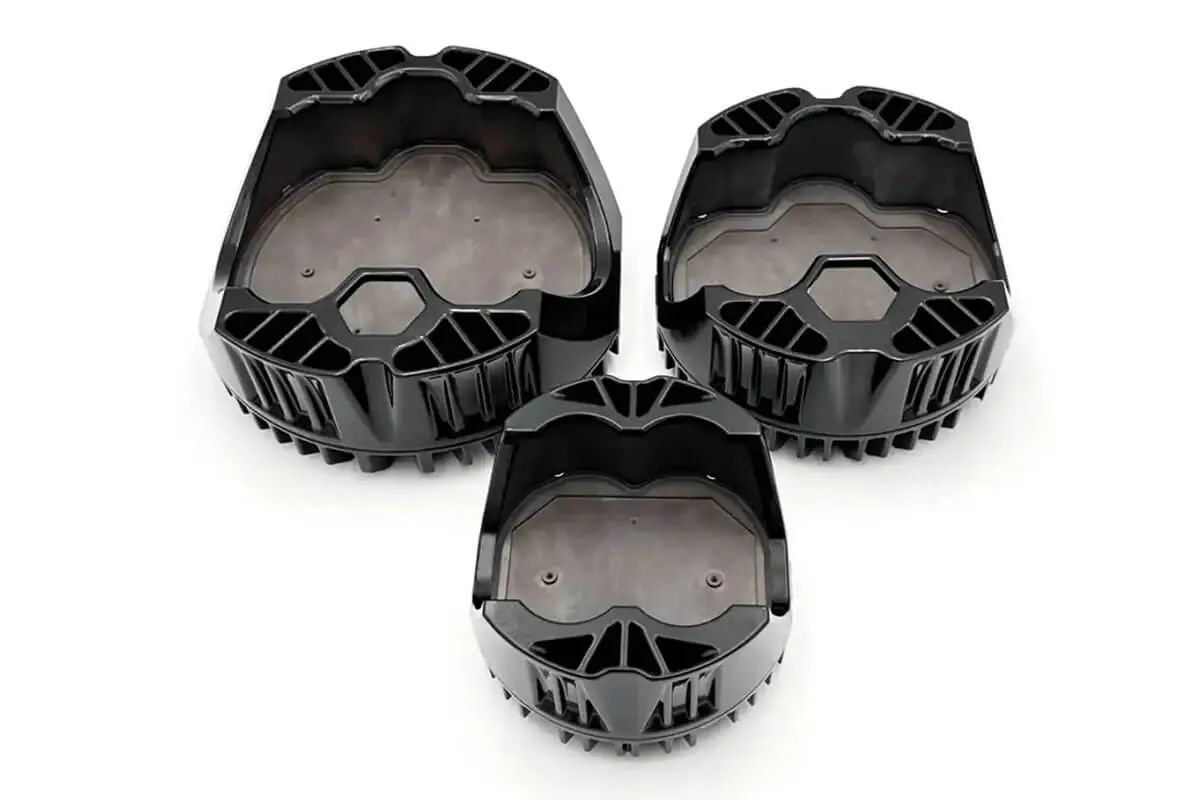
晟懿的壓鑄 LED 車燈外殼通常採用 ADC-12 / A383 鋁合金進行壓鑄。鑄造成型後,會以 CNC 機工精密加工 LED 安裝面,確保熱傳導效果不受限於鑄造表面的平整度。此外,在進行噴砂、粉體或液體烤漆,以及符合 ASTM B117 標準的鹽霧測試之前,亦會根據圖面要求,對密封接觸面與內孔進行精密機械加工。
晟懿工業於台灣彰化營運一座垂直整合的鋁合金壓鑄廠,LED 照明壓鑄件是我們服務的核心領域之一,產品涵蓋車燈外殼與散熱器、天井燈、倉庫燈具、商業投光燈以及建築照明。我們專門為北美與歐洲的照明製造商,依據客戶的專屬設計進行外殼壓鑄。在本文中,我們將為您說明車燈外殼的哪些特徵是透過壓鑄成型、哪些需要經過機械加工、圖面上應如何標註、我們如何針對戶外使用環境進行外殼表面處理,以及外殼對您燈具的 IP 防護等級有何貢獻 。
哪些車燈外殼特徵是壓鑄成型?哪些需要機械加工?
壓鑄表面的鑄態公差通常保持在 ±0.15 mm 左右。因此,在鑄造成型後,我們會針對決定熱傳導接觸的表面進行機械加工,以達到您圖面上的公差要求,並一併加工圖面所規定的所有密封接觸面。散熱鰭片組與外觀輪廓通常保持鑄態即可,因為壓鑄製程能在單次射出中,將這些部分與一體成型的安裝結構直接成型。
下表顯示了典型外殼各個特徵的成型位置、圖面應標註的內容,以及我們的檢驗方式:
| 車燈外殼特徵 | 壓鑄或加工 | 圖面應標註內容 | 我們如何檢驗 |
|---|---|---|---|
| 散熱鰭片組與外觀輪廓 | 壓鑄成型 | 鰭片配置、拔模角與外觀面 | 以 3D 掃描對比 CAD 圖面 |
| LED 燈板安裝面 | 機械加工 | 平面度及其相關的基準面 | 三次元量測儀 |
| 膠條或透鏡框密封接觸面 | 依圖面要求進行加工 | 平面度與密封區域的範圍 | 三次元量測儀 |
| 燈桿接頭內孔與支架凸臺 | 依圖面要求進行加工 | 孔徑尺寸、公差與位置度 | 三次元量測儀 |
| 塗層外部表面 | 壓鑄成型後,進行噴砂與烤漆 | 表面處理系統與顏色規範/色樣 | 烤漆前使用粗糙度計;烤漆後進行目視檢查與分光光度計量測 |
| 塗層的耐腐蝕性能 | 表面處理製程 | 測試方法、時數與判定標準 | 符合 ASTM B117 標準的鹽霧測試 |
LED 燈板安裝面與熱傳導路徑
基板的平面度是壓鑄散熱器最常見的問題來源之一,它會直接影響與 LED 燈板的熱傳導接觸效果。為了確保品質,我們會在恆溫廠房內,使用 CNC 加工中心機對鑄造成型後的安裝面進行精密機械加工,並在出貨前使用 三豐 (Mitutoyo) 三次元量測儀 (CMM) 來驗證其平面度。在量產過程中,我們也會使用 基恩斯 (Keyence) 3D 掃描儀將工件與您的 CAD 模型進行即時比對,以便在生產階段(而非最終檢驗時)就能及時發現並修正任何平面度的偏差。
大面積的平面在機械加工後,也可能會因為鑄造殘留應力的釋放而產生輕微形變,這點在我們的後壓鑄尺寸穩定性詞彙釋義中有詳細說明。如果您的圖面要求大面積安裝面的平面度必須嚴格於 0.05 mm 以內,請務必在報價時提前告知,以便我們與您共同確認量測的方法與時機。
密封接觸面、燈桿接頭內孔與安裝凸柱
只要圖面有規定,我們也會對防水膠條或透鏡框的密封接觸面、燈桿接頭內孔以及用於將外殼固定在支架上的凸柱進行機械加工。我們所有的 CNC 加工中心機都具備第四軸加工能力,這對於需要在多個面上進行加工的外殼工件非常實用;此外,我們的夾治具團隊會在廠內自行設計與製作每款外殼專屬的夾治具。
在圖面上明確標註哪些是密封接觸面、哪些僅是外觀面是非常有幫助的,因為單看圖面我們可能無法完全判別,特別是當我們只負責生產最終產品的其中一個零組件時。正如我們在如何審查外殼圖面一文中所述,我們的模具工程團隊會在報價階段詳細審查您的 CAD 檔案。在該審查過程中,雙方最好也能共同確認,在幾何結構允許的情況下,將模具分模線與頂針痕避開密封接觸面;因為任何殘留在該處的痕跡,都必須先透過機械加工完全銑平,表面才可能達到可靠的密封效果。
壓鑄車燈外殼的合金選擇、尺寸與鰭片幾何結構
ADC-12 / A383 是我們針對大多數外殼與散熱器專案所推薦的標準合金,因為它在熱傳導率、鑄造性(流動性)與成本之間取得了絕佳的平衡。其中,A383 合金是符合 ASTM 國際鋁合金壓鑄件規範(ASTM B85/B85M 標準)的註冊鋁壓鑄合金之一,而 ADC-12 則是其對應的日本 JIS 標準規格,這在我們的跨區域壓鑄合金名稱對照參考指南中有詳細的說明。
多數外殼首選 ADC-12,以及何時該評估 A360
如果車燈外殼預計在沿海或臨海地區環境下使用,我們建議在報價階段與我們討論改用 ADC-3 / A360 鋁合金,因為這是我們生產航海等級工件時所使用的合金。北美壓鑄協會(NADCA)在其鋁合金數據中指出,耐腐蝕性能與銅含量成反比,並特別點出 360 合金具備極高的耐腐蝕性。如果您的外殼塗層在實際使用中很有可能發生局部敲擊、擦傷或剝落,那麼合金材質的選擇就必須更加謹慎。我們的鋁合金壓鑄材質選擇指南對這些合金進行了更詳細的對比。
市場上大多數的 ADC-12 主要是由再生金屬製成。只要每批進料的化學成分都能嚴格控制在規範之內,品質管控良好的再生鋁錠在一般工業零件上的表現依賴相當優異。我們的鋁錠品質與採購來源說明對此有更深入的探討。在正式投產前,我們會使用分光儀對進廠的鋁錠進行成分檢驗,且每批出貨隨附的材質證明書中,皆會完整記錄該批合金的化學成分。
外殼尺寸、機台噸位與散熱鰭片組
我們廠內運營 12 台壓鑄機,噸位範圍從 135 噸到 900 噸,可壓鑄的工件重量從 5 公克到 3 公斤不等。我們的 900 噸壓鑄機最大可容納 700 mm 的鑄件,但廠內的吊掛式噴砂機最大只能處理 600 mm 的工件;因此,若您的外殼需要進行烤漆且長度超過 600 mm,建議在報價階段與我們確認表面處理的製程。目前長度超過 700 mm 或重量超過 3 公斤的外殼已超出我們現有的產能範圍,我們希望在您寄送圖面之前先讓您了解這點。在此範圍內,我們的模具工程團隊會在報價時,根據工件的投影面積計算出您的外殼所需的壓鑄機噸位,這在我們的壓鑄機台噸位選擇詞彙釋義中有詳細說明。
典型外殼的壁厚約在 2.5 到 4.5 mm 之間,具體取決於工件尺寸與流道長度。面對高密度或複雜的散熱鰭片配置,在設計階段就確保完美的充填至關重要。因此,在模具正式加工前,我們會使用模流分析來模擬金屬液如何充填鰭片、預測可能產生氣孔的位置,以及評估入料口與流道的尺寸。在開模後才進行模具修改既昂貴又耗時,因此鰭片配置最好在模具審查階段就定案。我們的壓鑄散熱器與控制器外殼頁面對一體成型的鰭片設計有更進一步的探討。
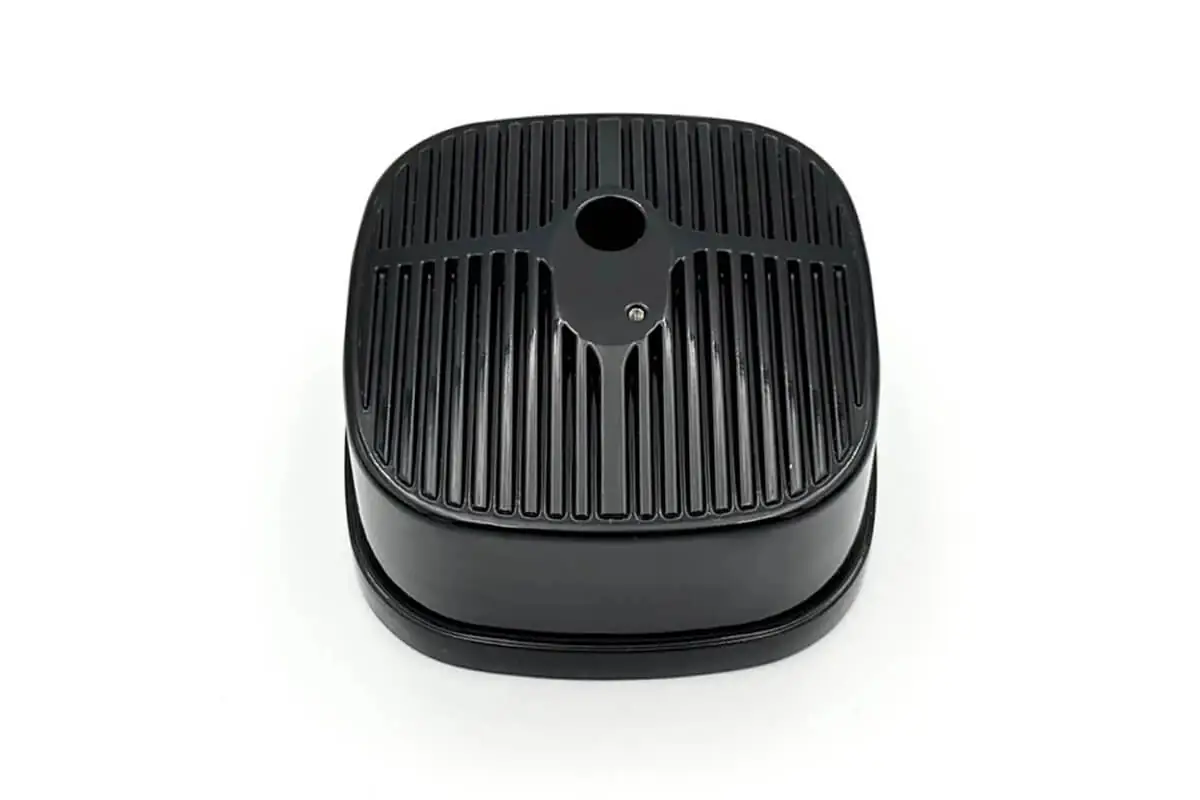
戶外用壓鑄 LED 車燈外殼的表面處理
我們為客戶提供 5 種表面處理選擇:粉體烤漆、電著、液體烤漆、陽極處理,以及 SurTec 650 三價鉻皮膜處理。針對 LED 外殼,我們提供粉體烤漆以確保戶外耐候性與耐用度;若外殼需要特定客製化顏色,則提供液體烤漆。
粉體或液體烤漆前的噴砂處理
需要進行烤漆的外殼,通常在烤漆前只需經過噴砂處理。我們的噴砂製程通常會產生 Ra 1.6 至 3.2 μm 的表面粗糙度,這能為塗層提供絕佳的附著表面。在工件進入烤漆線之前,我們會使用兩台專用的粗糙度計來檢驗表面粗糙度。此外,液體烤漆可為品牌產品進行精準的客製化調色,烤漆後我們會使用分光光度計來嚴格檢驗色彩準確度。
烤漆外殼的鹽霧測試
我們的鹽霧測試機可用於檢測粉體烤漆、液體烤漆以及陽極處理的表面。針對暴露在沿海或戶外環境中的 LED 照明燈具,測試時間通常會根據您的實際應用需求,運行 96 至 500 小時不等。ASTM B117 標準詳細規範了鹽霧測試機的操作方法,但它並未規定特定產品的測試週期或結果的判定方式。因此,請務必在開模前與我們共同確認驗收標準。我們的專題文章ASTM B117 測試結果記錄內容對此標準有更深入的探討。
壓鑄外殼本身可以單獨取得 IP 防護等級嗎?
IP(國際防護等級/防塵防水等級)是根據 IEC 60529 標準進行分類的,該標準適用於電氣設備外殼所提供的保護程度。而 IEC 60598-2-3 則進一步規定了道路與車用照明燈具的特殊要求。由於我們僅供應完成壓鑄、機械加工與表面處理的外殼組件,並不負責整盞燈具的組裝與成品測試,因此我們無法為單獨的外殼組件提供 IP 防護等級認證。
外殼必須為您的 IP 測試提供哪些關鍵支持
燈具最終的 IP 測試結果取決於防水膠條(密合墊)、透鏡、電纜防水接頭以及整體的組裝工藝;然而,這同樣深切取決於外殼的品質,因為密封接觸面必須絕對平整且完全不得殘留任何分模線的毛邊。如果您能告知您的 IP 目標等級,並在提供 CAD 檔案時一併附上膠條的設計圖,我們的模具工程師就能在報價與開模前的階段,提前為您詳細審查密封接觸面的幾何結構。
首件檢查與每批出貨隨附的檢驗紀錄
在正式量產前,我們的品管團隊會進行嚴格的首件檢查。我們使用兩台三豐(Mitutoyo)三次元量測儀與基恩斯(Keyence)3D 掃描儀,依據您的圖面與 CAD 模型仔細核對每一個指定的尺寸。在取得您的正式核准前,我們會先將首件檢查報告與實體樣品寄送給您確認。在後續的標準出貨中,我們皆會隨附尺寸檢驗報告(內含關鍵特徵的 CMM 量測數據)、材質證明書以及目視檢查清單,且每件工件在包裝出貨前,都會百分之百經過人工目視外觀檢查。
若您目前有正在開發中的車燈外殼專案,歡迎隨時與我們聯絡並提供您的 CAD 模型與圖面。在您正式發出詢價單前,我們很樂意針對合金選擇、機械加工面以及表面處理等細節提供專業的優化建議。此外,我們的專題文章採購壓鑄氣動工具零組件中,也詳細列出了我們的模具條款以及報價單所包含的完整內容。
關於壓鑄 LED 車燈外殼的常見問答
你們通常使用哪種合金來壓鑄車燈外殼?
針對大多數的 LED 車燈外殼,晟懿推薦使用 ADC-12 / A383 鋁合金,因為它在熱傳導率、鑄造性(流動性)與成本之間取得了絕佳的平衡。如果外殼預計會在沿海或臨海地區使用,晟懿建議在報價階段與我們討論改用 ADC-3 / A360 鋁合金;這是晟懿生產航海等級工件時所使用的合金,且北美壓鑄協會(NADCA)也指出 360 合金具備極高的耐腐蝕性能。
你們會對車燈外殼的哪些表面進行機械加工?
晟懿會在鑄造成型後,針對路燈外殼的 LED 燈板安裝面進行機械加工,確保其平面度能完美支持與 LED 燈板的熱傳導接觸,並使用三次元量測儀(CMM)進行精密驗證。此外,只要圖面有規定,晟懿也會對膠條密封接觸面、燈桿接頭內孔以及支架凸柱進行機械加工,且內孔精度最高可達到 H7 公差等級。至於散熱鰭片組與外觀輪廓,通常則保持壓鑄後的鑄態外觀即可。
你們最大可以壓鑄多大尺寸的車燈外殼?
晟懿廠內運營 12 台壓鑄機,噸位範圍從 135 噸到 900 噸,可壓鑄的工件重量從 5 公克到 3 公斤不等;其中,我們的 900 噸壓鑄機最大可容納 700 mm 的鑄件。不過,廠內的吊掛式噴砂機最大只能處理 600 mm 的工件,因此若您的外殼需要進行塗裝且長度超過 600 mm,建議在報價階段與我們確認表面處理的製程。目前重量超過 3 公斤或長度超過 700 mm 的路燈外殼,已超出晟懿現有的產能範圍。
你們為車燈外殼提供哪些塗層選擇?
晟懿在廠內自行提供粉體烤漆、電著、液體烤漆、陽極處理,以及 SurTec 650 三價鉻皮膜處理,且在塗裝前皆會進行噴砂前處理。針對 LED 外殼,晟懿提供粉體烤漆以確保戶外耐候性,並提供液體烤漆以進行精準的客製化調色。針對戶外 LED 照明燈具,符合 ASTM B117 標準的鹽霧測試運行時間通常為 96 至 500 小時,具體測試時數與驗收標準將於開模前由雙方共同確認。
你們會測試車燈外殼的 IP 防護等級嗎?
由於晟懿並不負責整盞燈具的組裝與成品測試,因此無法為單獨的壓鑄車燈外殼組件提供 IP 防護等級認證。不過,晟懿會精密機械加工並量測所有會影響成品燈具 IP 測試結果的密封接觸面、內孔與凸柱,並在出貨時隨附首件檢查報告與三次元量測數據。