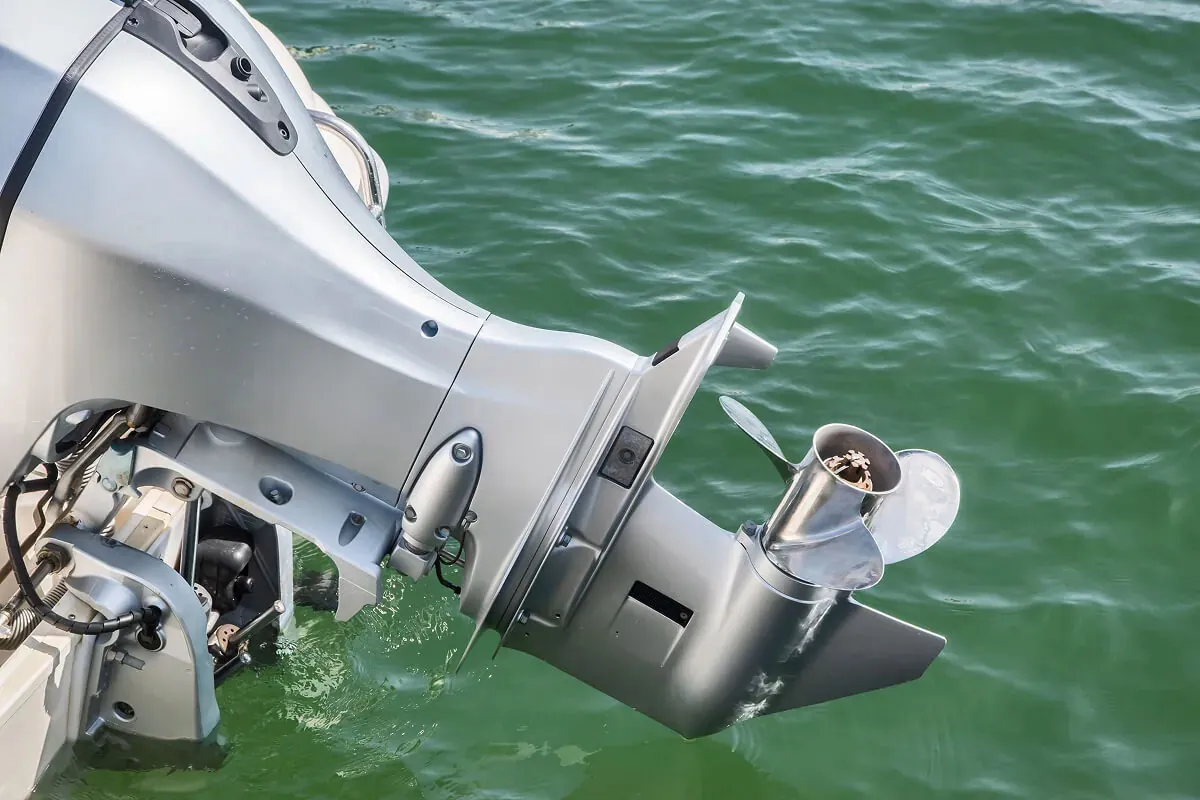
晟懿工業的船外機壓鑄工藝涵蓋了鋁合金齒輪箱(齒輪傳動殼體)、延伸外殼、傳動軸外殼以及引擎支架外殼。晟懿建議在設計這些零件時,將典型壁厚控制在 2.5 至 4.5 毫米、拔模角保持在 1.5° 至 3°,且R角至少需達 0.5 毫米以上;此外,我們會依據您的圖面要求,對軸承座與配合面進行精密機械加工。
晟懿工業是一家位於台灣彰化的垂直整合鋁合金壓鑄製造商。船舶零件壓鑄是我們服務的核心領域之一,且該業務有很大一部分是應用於船外機。在本文中,我們將展示四種我們曾生產過的船外機零組件系列,並說明我們的工程師在面對這類零件時所應用的設計建議,以便您能清楚了解我們在審查您的圖面時會著重哪些細節。(註:本文內所有數據皆為 2026 年 9 月之最新標準。)
壓鑄的船外機零組件
我們為船外機壓鑄齒輪箱、延伸外殼、引擎支架外殼以及傳動軸外殼,且在船舶領域的應用中,我們主要採用 ADC-3 與 A360 鋁合金。這些合金的成分規範已明訂於 ASTM B85/B85M-25(美國材料與試驗協會針對鋁合金壓鑄件的國際標準規範)中。本文中的照片皆為我們實際生產的產品。
齒輪箱與延伸外殼
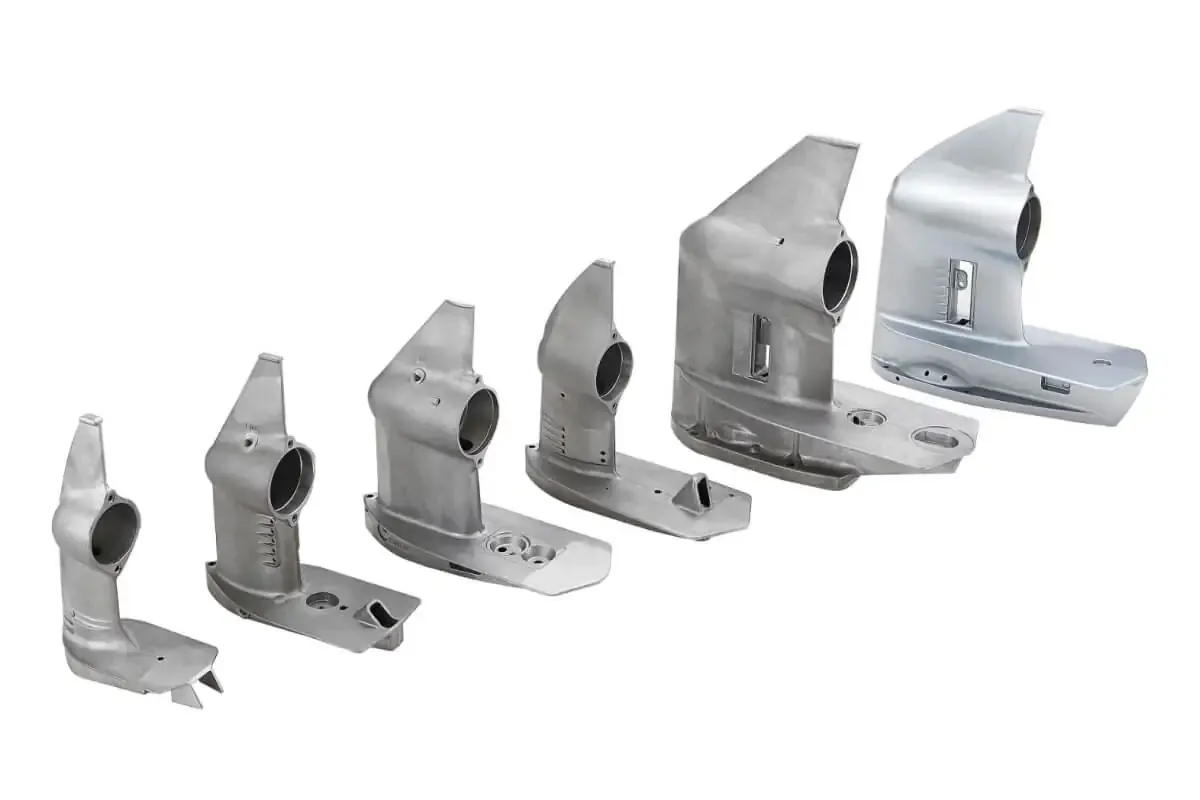
我們所生產的齒輪箱將主軸孔、進水槽與導流鰭片整合在單一鑄件中。照片中展示了其中五件的壓鑄毛胚,以及一件完成表面處理後的成品。從中可以看出,這六種不同尺寸的系列產品,皆延續了相同的壓鑄特徵設計。
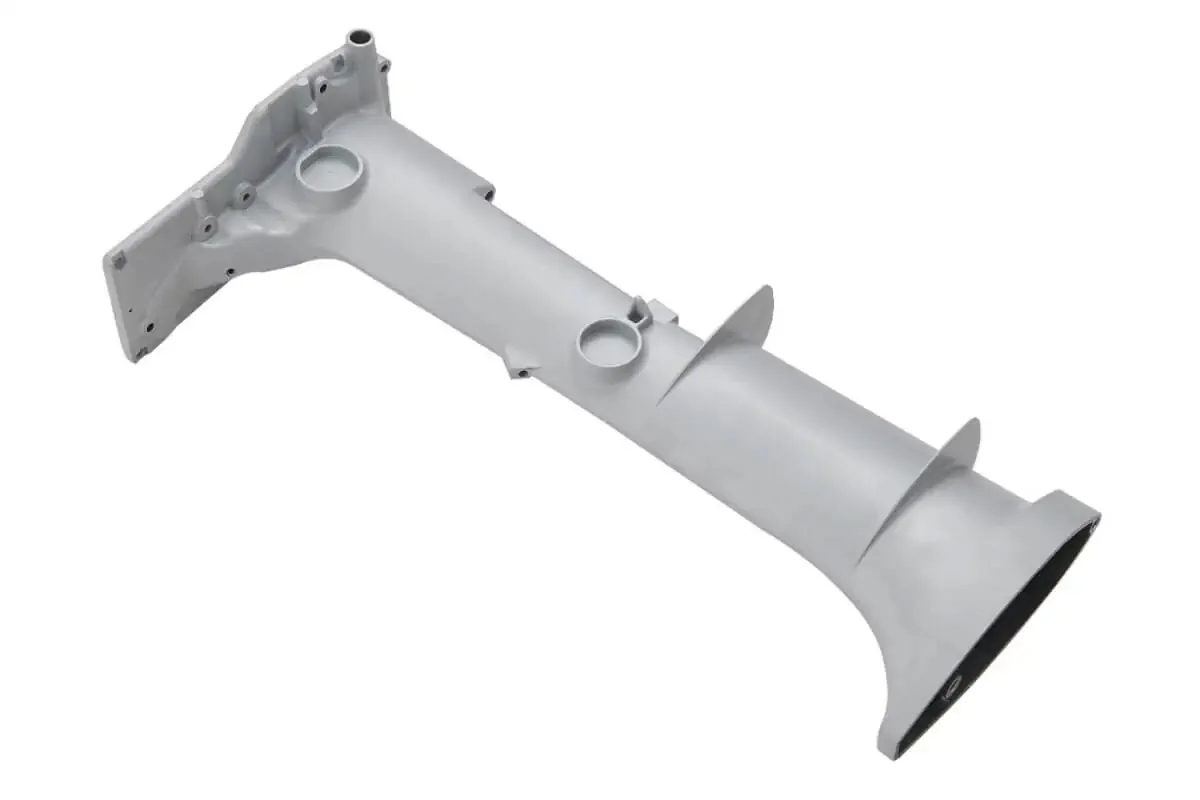
延伸外殼是一個長管狀的鑄件,其頂端帶有安裝法蘭,沿著管身鑄有凸柱,且底端呈喇叭口狀,此處展示的是完成表面處理後的狀態。在這種長度的零件中,熔融金屬(熔湯)從澆口注入後需要流經很長的距離,這正是為什麼熔湯流道與壁厚截面本身同樣至關重要的原因,我們將在下文進一步探討此要點。
引擎支架與傳動軸外殼
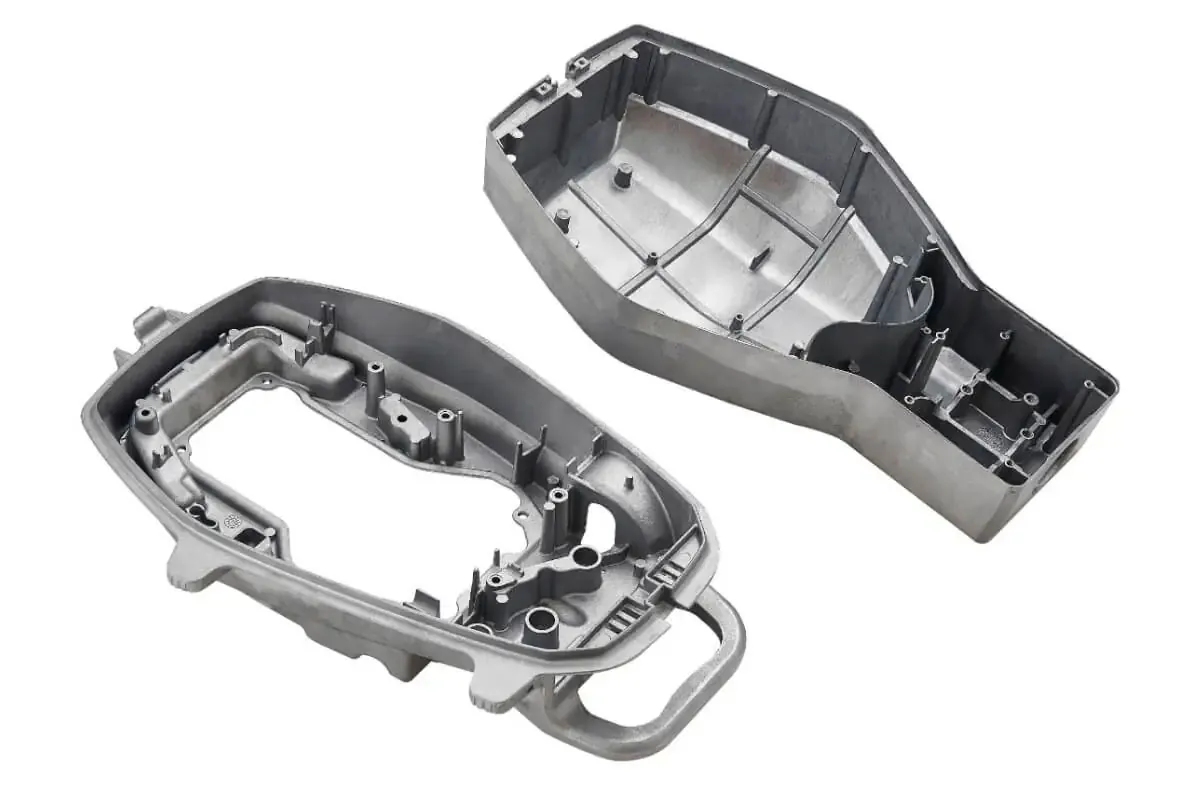
引擎支架外殼為兩個大型的開放式殼體。兩者皆透過內部的加強肋條進行結構強化,並帶有大量的螺絲凸柱;此外,其中一個殼體還將提把與外殼進行了整合式鑄造。這些零件完美展示了我們所推薦的提高結構剛性之方法——即利用加強肋條來取代增加壁厚。
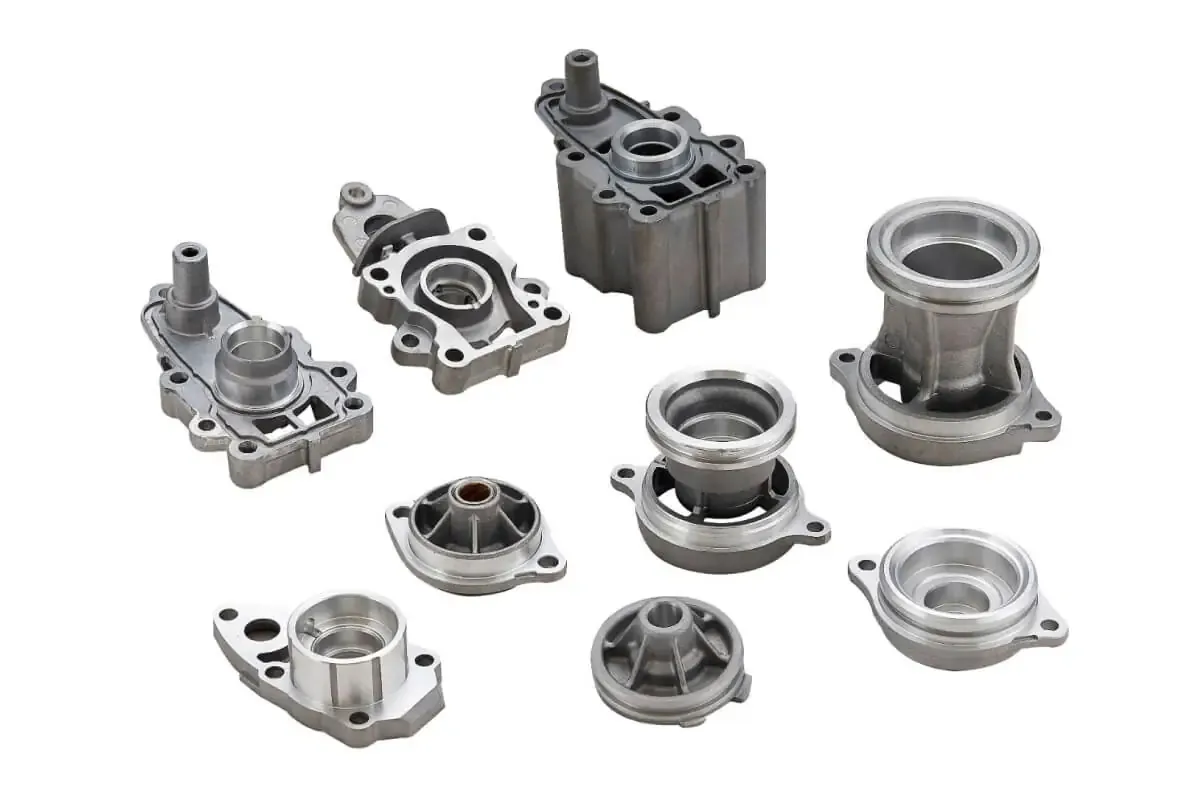
傳動軸外殼是一組共九件、尺寸各異的較小型零件,多數皆帶有二孔或三孔的安裝法蘭。其內孔與軸承座在壓鑄後會再經過後續的機械加工,從照片中可以看到加工後所呈現出的明亮環狀金屬面。其中幾件零件帶有外部加強肋條,而照片中也展示了其中一件已壓入襯套的成品狀態。
壓鑄船外機外殼的設計建議
我們的工程師對每一件船外機壓鑄件皆應用相同的設計建議。在報價階段,我們的模具工程團隊便會審查您的 CAD 圖檔,並依此提供可製造性設計的反饋意見。此外,在正式開始製造模具之前,我們還會運用模流分析來預先識別潛在的缺陷。
壁厚與熔湯流動
我們建議的壁厚範圍為 2.5 至 4.5 毫米,最大不超過 15 毫米。壁厚的最小值為 1.5 毫米,且我們建議這種極薄的壁厚僅應用於局部特徵細節,或尺寸小於 50 毫米的零件。均勻的壁厚在壓鑄製程中至關重要。當壁厚差異過大時,不同截面所需的冷卻時間不同,收縮量也各異,這種不均勻的凝固過程會導致內部應力、縮孔及其他缺陷。此外,過厚的截面在剖切時常會發現內部含有氣孔或縮孔,且其表面也容易出現縮水/縮陷。
靠近進料口的截面可以設計得稍微厚一些。但在遠離進料口的位置,熔融金屬(熔湯)不應先流經薄截面再進入厚截面,因為這會導致充填不良、過早凝固以及氣孔率增加。在如延伸外殼等長條狀零件上,我們建議在定案壁厚設計之前,先仔細檢查從澆口到鑄件遠端的流動路徑。
以加強肋條取代厚壁
當零件需要更高的強度或剛性時,我們建議增加加強肋條,而非增加壁厚。上述的引擎支架外殼便是應用此設計方法的絕佳範例。每個加強肋的底部及周邊區域都應該設計導角,這能有效降低應力集中,並改善熔湯的流動與凝固表現。
船外機壓鑄件的拔模角、圓角與邊緣設計
我們建議一般拔模角設定在 1.5° 至 3°,最小值不低於 0.5°。在可行情況下,所有角落皆應帶有至少 0.5 毫米的導角,且應儘量避免出現尖銳邊緣。
公模與母模的拔模角差異
當母模側(定模/固定側)與公模側(動模/移動側)的特徵呈對稱設計時,公模側的拔模角可以設計為母模側的大約一半。我們建議在實際可行範圍內,盡可能將母模側的拔模角加大,這有助於鑄件順利脫模,並確保模具開模時,鑄件能確實留置於公模側。基於相同原因,在設計結構允許的情況下,內孔(孔位)及相關結構特徵最好配置在公模側。這些要點非常值得在圖面設計階段就先定案,因為在圖面上修改,遠比在已完工的模具上修改要容易得多。
導角與尖銳邊緣
尖銳的邊緣會縮短模具壽命,且容易導致鑄件在角落處產生裂紋。因此我們建議盡可能採用導圓角與內圓角,且半徑至少需達 0.5 毫米。此外,尖銳邊緣還帶有另外兩大風險:首先,氣體、離型劑殘氣以及冷料容易聚集在尖銳邊緣,進而導致鑄件缺陷;其次,邊緣本身在搬運、機械加工、組裝及運輸過程中,極易因碰撞而受損、崩角或產生變形。在船外機壓鑄件中,諸如齒輪箱最底部的導流鰭片等薄肉特徵,在這一點上更需要特別注意。
| 設計特徵 | 我們的建議規範 | 採用原因 |
|---|---|---|
| 壁厚(肉厚) | 2.5 至 4.5 毫米,並盡可能保持均勻。 | 確保均勻冷卻與收縮,減少內部應力並降低氣孔率。 |
| 最大壁厚 | 15 毫米 | 厚肉截面易產生縮水/凹痕、氣孔或縮孔缺陷。 |
| 最小壁厚 | 1.5 毫米,僅建議用於局部特徵細節或小於 50 毫米的零件。 | 壁厚過薄易造成熔湯充填不全。 |
| 熔湯流道 | 在遠離進料口處,熔湯不可先流經薄截面再進入厚截面。 | 避免充填不良(欠鑄)、過早凝固以及氣孔率增加。 |
| 拔模角(出模角) | 1.5° 至 3°,最小值不低於 0.5° | 利於零件順利脫模,並確保開模時鑄件能確實留置於公模(動模)側。 |
| 公模(動模)拔模角 | 當特徵呈對稱設計時,其角度約為母模(定模)拔模角的一半。 | 母模(定模)側的拔模角應盡可能加大。 |
| 內孔 | 在設計結構允許的情況下,盡可能配置在公模(動模)側。 | 確保模具開模時,鑄件能確實留置於公模(動模)側。 |
| 圓角(R角) | 在可行情況下,半徑至少需達 0.5 毫米。 | 延長模具壽命,並避免鑄件在角落處產生裂紋。 |
| 剛性 | 利用底部帶有導圓角的加強肋,而非增加壁厚。 | 降低應力集中,並改善熔湯的流動與凝固表現。 |
| 邊緣 | 避免出現尖銳邊緣(死角)。 | 減少因包氣產生的缺陷,並降低搬運過程中的受損風險。 |
船舶船外機零組件的機械加工、表面處理與檢驗
氣孔與材料性質的變異是鋁合金壓鑄製程中固有的風險,因此我們建議在每一個具結構性的船外機零件中,都建立足夠的設計安全係數。這能容許材料強度與鑄造品質可能出現的波動,並賦予零件在實際服役時所需的可靠度。
機械加工特徵與設計安全係數
壓鑄毛胚表面的典型公差可維持在 ±0.15 毫米。若圖面有要求,我們會將內孔與配合面精密加工至 H7 公差等級,正如上述展示的傳動軸外殼。我們廠內所有的 49 套 CNC 機械加工系統皆配備第四軸加工能力,這對於需要進行多面機械加工的齒輪箱或外殼組件非常實用。您的零件從壓鑄、CNC 精密加工到表面處理,皆在我們的台灣生產基地內一條龍完成,因此在各工序轉換之間,零件完全不需外移。
我們建議您在設定安全係數時,與上述提及的壁厚、加強肋條及圓角規範一同通盤考量;因為遵循這些規範能有效減少安全係數必須承擔的氣孔率,且在圖面設計階段同時規劃這兩者會容易得多。
表面處理、抗蝕測試與首件檢查
我們在廠內導入了全自動化表面處理系統,製程涵蓋粉體烤漆、電著塗裝、液體烤漆、陽極處理以及 SurTec 650 三價鉻皮膜處理。我們的品質團隊會透過執行 ASTM B117 鹽霧測試來驗證零件的耐腐蝕性能,針對船舶零組件通常會進行 96 至 500 小時的測試。ASTM 官方特別指出,B117 標準本身並未規定特定產品的受測時間或其結果判定,因此我們建議在開模之前,先與我們談妥測試時數與合格判定標準。
在正式量產前,我們的品質團隊會使用兩台 Mitutoyo(三豐)三次元量床(CMM)與一台 Keyence(基恩斯)3D 掃描儀執行完整的首件檢查(FAI),將實際鑄件與您的 CAD 模型進行全面比對檢驗。
如果您有正在開發中的船外機零組件,歡迎隨時與我們聯絡,並連同工程圖面將 CAD 檔案發送給我們,我們的團隊將依據上述規範為您進行審查。我們在「外殼圖面檢驗要點」的文章中對此審查進行了更詳細的說明;而另一篇「壓鑄零組件採購指南」則涵蓋了模具、報價與貿易條款等完整內容。
船外機壓鑄常見問題(FAQ)
晟懿工業可以壓鑄哪些船外機零件?
晟懿工業為船外機壓鑄鋁合金齒輪箱(齒輪傳動殼體)、延伸外殼、引擎支架外殼以及傳動軸外殼。我們在船舶領域主要採用 ADC-3 與 A360 鋁合金,並在我們位於台灣的生產基地內完成這些零件的精密機械加工與表面處理。
晟懿對船外機壓鑄件建議的壁厚是多少?
晟懿工業建議船外機壓鑄件的壁厚(肉厚)保持在 2.5 至 4.5 毫米,並盡可能維持均勻,最大厚度不超過 15 毫米。1.5 毫米的最小壁厚僅適用於局部特徵細節,或尺寸小於 50 毫米的零件。當零件需要更高的剛性時,我們建議增加加強肋條,而非增加壁厚。
船外機外殼應該設計多少的拔模角?
晟懿工業建議船外機外殼的一般拔模角(出模角)設定在 1.5° 至 3°,最小值不低於 0.5°。當公母模兩側的特徵呈對稱設計時,公模(動模)側的拔模角可以設計為母模(定模)側的大約一半,這有助於確保開模時鑄件能確實留置於公模側。
你們是在廠內自行進行船外機零組件的機械加工與表面處理嗎?
是的。晟懿工業在廠內自行完成船外機零組件的完整後製程工序,從壓鑄、CNC 精密加工到表面處理一條龍生產。壓鑄毛胚表面的典型公差可維持在 ±0.15 毫米,而內孔與配合面則會依據您的圖面要求精密加工至 H7 公差等級。
晟懿對船外機壓鑄件應用哪些抗蝕測試?
晟懿工業品質團隊會執行 ASTM B117 鹽霧測試來驗證零件的耐腐蝕性能,針對船舶零組件通常會進行 96 至 500 小時的測試。由於 ASTM B117 本身並未規定特定產品的受測時間或合格判定標準,因此強烈建議在開模之前,先與晟懿針對這兩點達成共識。