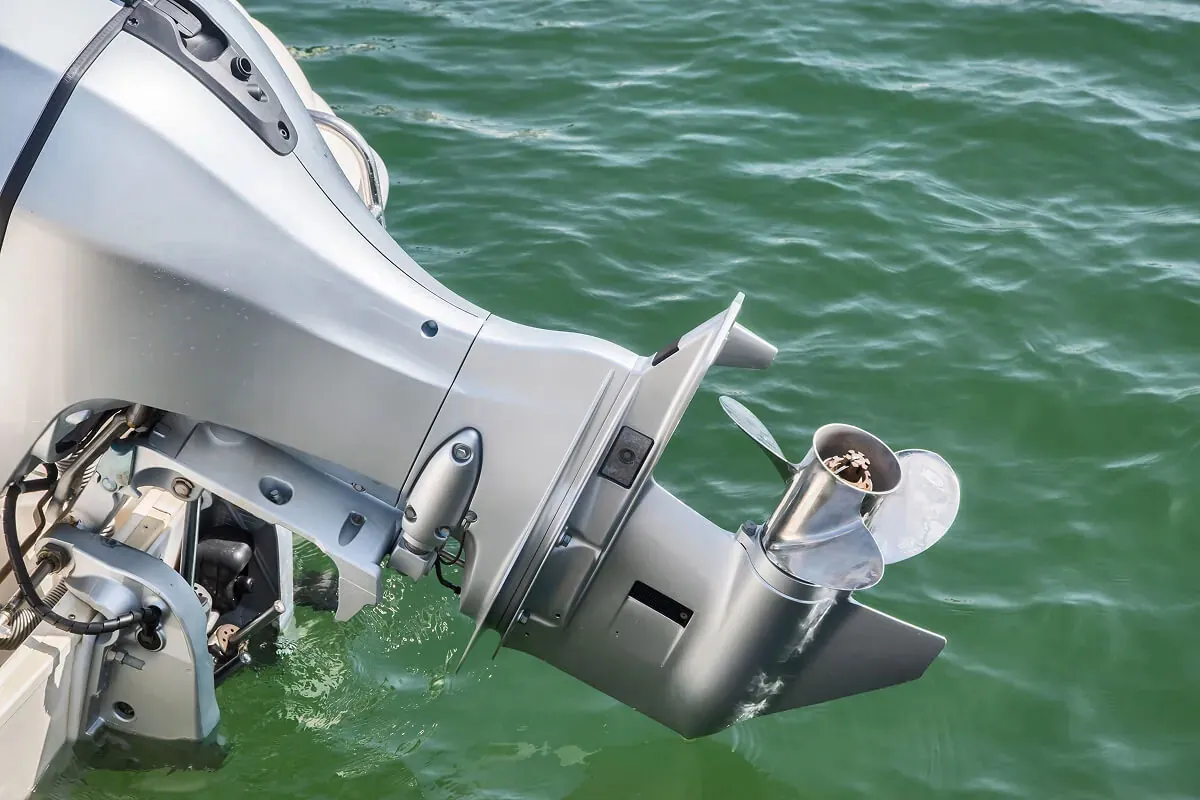
JoinCast(ジョインキャスト)が手掛ける船外機用ダイカスト製品には、アルミニウム製のギアケース、エクステンションハウジング、シャフトハウジング、およびエンジンマウントハウジングなどがあります。当社では、これらの部品を設計する際、一般的な製品肉厚を2.5〜4.5 mm、抜き勾配(拔模角)を1.5°〜3°、コーナーR(圓角半徑)を最小0.5 mm以上に設定することを推奨しています。また、図面の要求に応じて、ベアリング受け面(軸受座)や嵌合面(合わせ面)への精密な機械加工にも対応しています。
JoinCastは、台湾・彰化(ジャンファ)に拠点を置く、垂直統合型のアルミニウムダイカスト製造メーカーです。船舶用部品のダイカスト製造は当社の主要分野の一つであり、その多くが船外機向けの案件です。本記事では、当社がこれまでに製造してきた4つの船外機用部品ファミリーを紹介するとともに、それらの部品に当社のエンジニアが適用している設計上の推奨基準について解説します。これにより、お客様の図面を検図する際に当社がどのようなポイントに着目しているかをご理解いただけます。なお、本記事に記載されている数値などの情報は、2026年9月現在のものです。
当社がダイカスト製造する船外機用部品
当社では、船外機向けのギアケース、エクステンションハウジング、エンジンマウントハウジング、およびシャフトハウジングをダイカストで製造しています。船舶用用途においては、主にADC3およびA360を採用しています。これらの合金の化学成分組成は、アルミニウム合金ダイカストに関する国際標準規格である「ASTM B85/B85M-25」に規定されています。なお、本記事に掲載されている写真は、すべて当社で実際に製造した製品のものです。
ギアケースおよびエクステンションハウジング
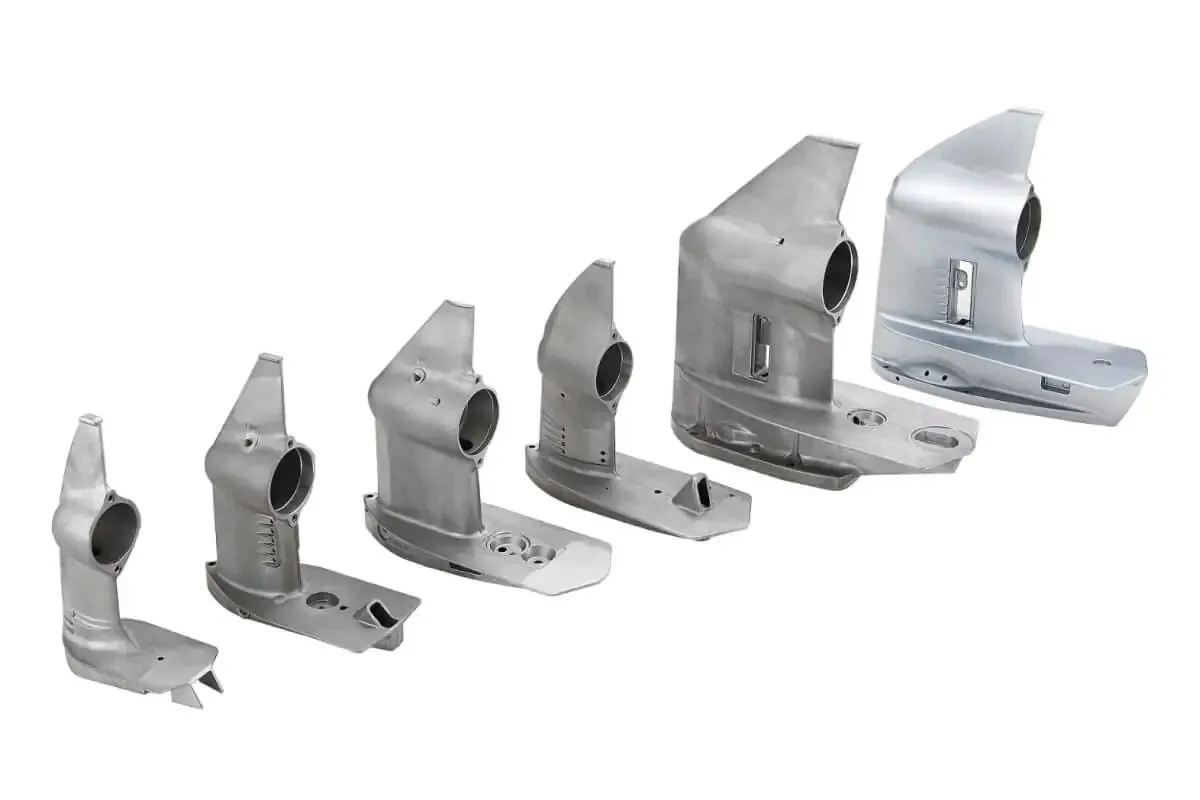
当社が製造するギアケースは、メインボア(主内径)、吸気スロット、およびスケッグ(Skeg/流線型フィン)を一体成形(1ピース構造)で鋳造しています。掲載している写真(※原文對應的照片)では、5つの鋳放し状態の製品と、表面処理を施した1つの製品をご覧いただけます。これらを並べて比較することで、6つの異なるサイズ展開すべてにおいて、同様の鋳造特性がどのように維持されているかをご確認いただけます。
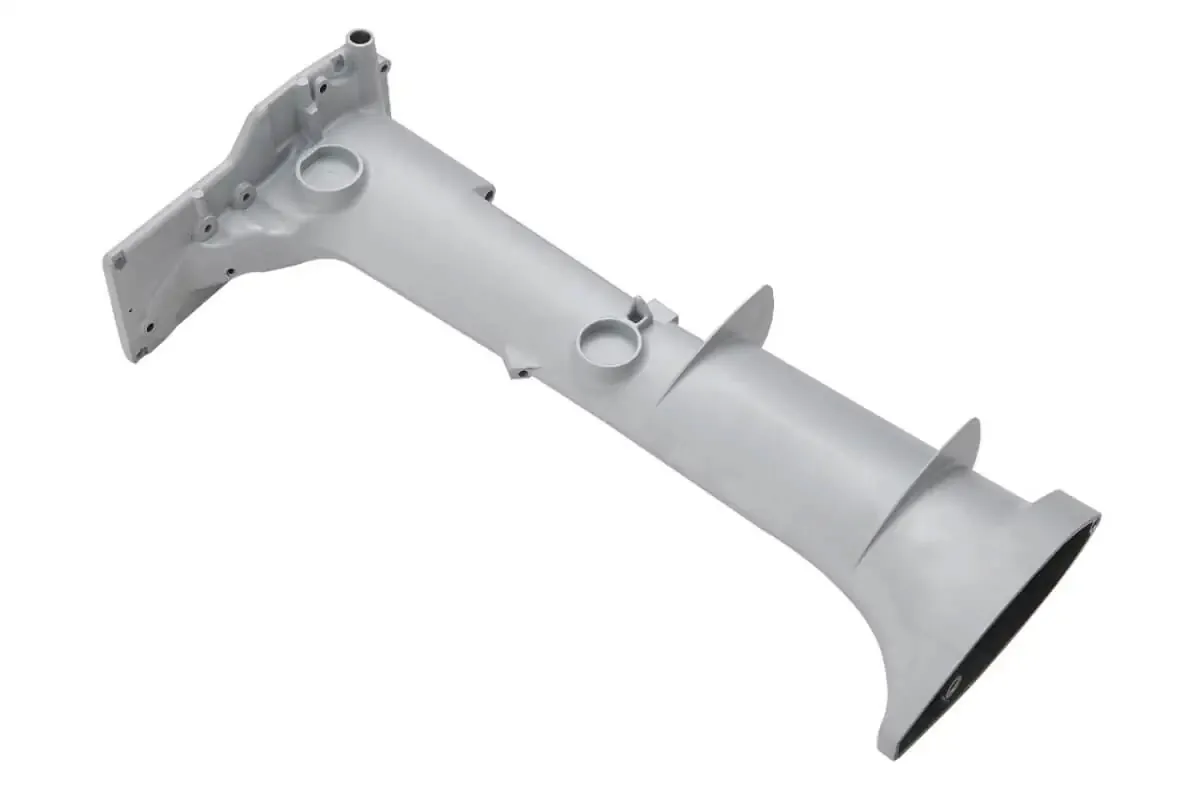
エクステンションハウジングは、上端に取付けフランジ、側面に沿って鋳込まれたボス部(肉厚の突起部)、そして下端に向かって広がるフレア形状(末広がり形状)を持つ、長尺の管状(チューブ状)ダイカスト部品です。掲載している写真(※原文對應的照片)は表面処理後の状態を示しています。これほどの長さがある部品では、溶湯(溶融金属)がゲート(湯口)から非常に長い距離を流動することになります。そのため、製品自体の肉厚だけでなく、湯流れの経路(フローパス)の設計が極めて重要となります。この詳細については後述します。
エンジンマウントハウジングおよびシャフトハウジング
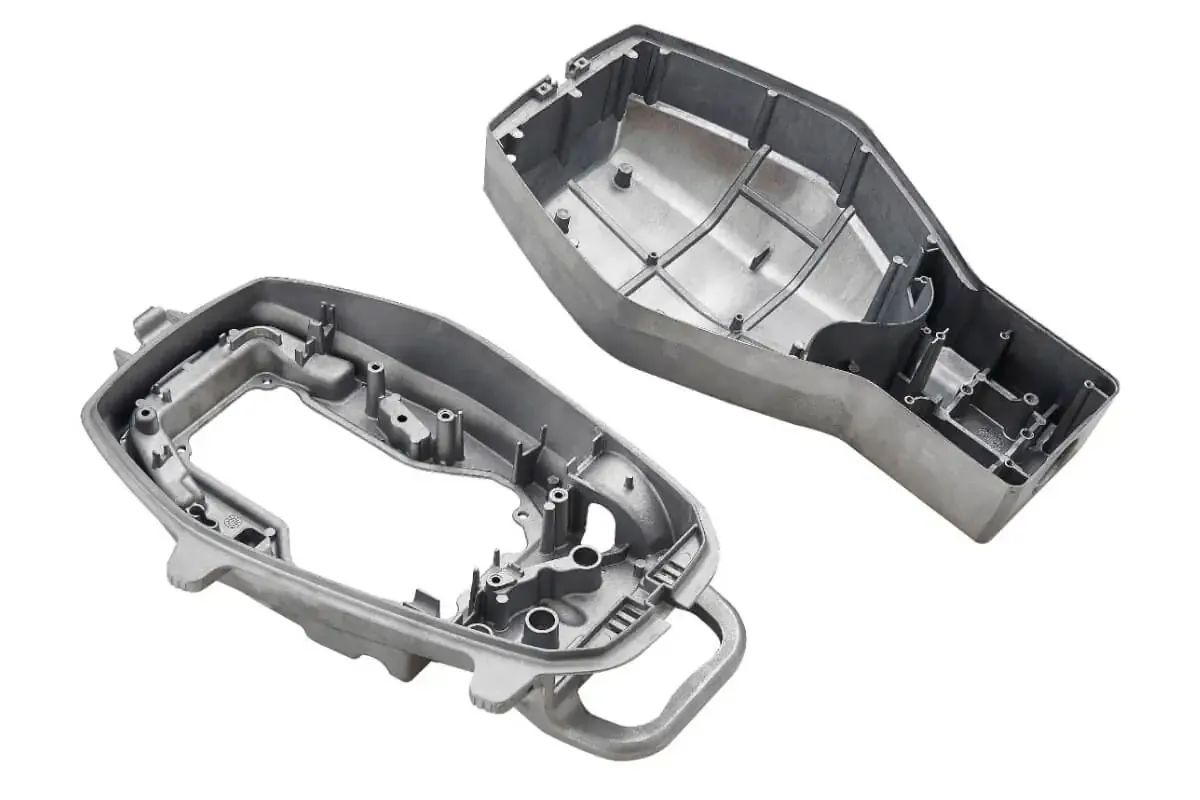
エンジンマウントハウジングは、2つの大きなオープンシェル型(半殻状)の構造をしています。いずれの製品も内部に巡らされたリブ構造によって強化されており、非常に多くのネジボス(ねじ座)が配置されています。また、一方の製品にはシェルと一体成形されたキャリングハンドル(持ち手)が鋳込まれています。これらの部品は、当社が推奨する剛性向上へのアプローチ、すなわち「製品肉厚を厚くするのではなく、リブを効果的に配置して剛性を確保する」という設計思想を体現しています。
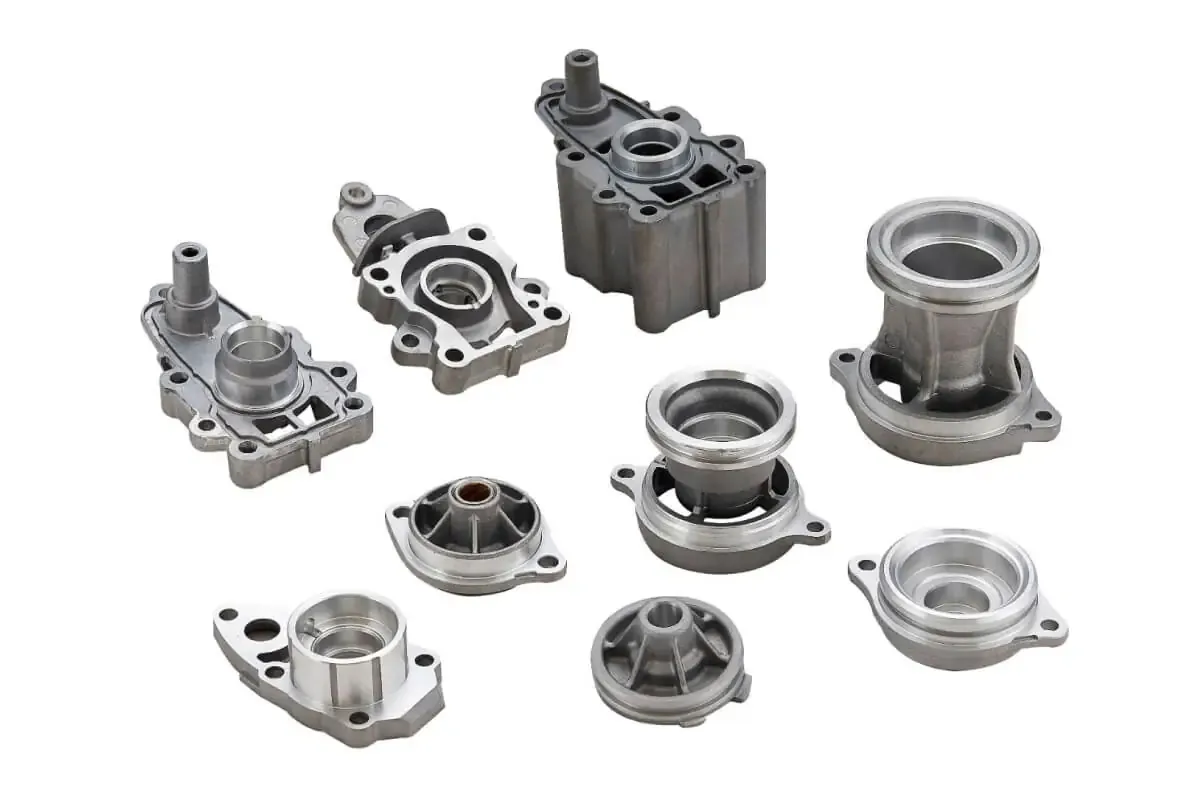
シャフトハウジングは、異なるサイズで構成された9種類の小型部品セットであり、その大半に2穴または3穴の取付けフランジが設けられています。内径(ボア)やベアリング受け面(軸受座)は鋳造後に機械加工が施されており、掲載している写真(※原文對應的照片)では、その加工面が光沢のあるリング状(輪状)に見える部分です。いくつかの製品には外観リブ(外部補強肋)が配置されており、そのうちの1つはブッシュが圧入(装着)された状態で掲載されています。
船外機用ダイカストハウジングにおける設計上の推奨基準について
当社のエンジニアは、すべての船外機用ダイカスト製品に対して共通の設計推奨基準を適用しています。お見積りの段階では、当社の金型設計チームがお客様のCADデータを検証し、それらに基づいたDFM(製造考慮設計 / 生産性考慮設計)のフィードバックをご提供いたします。さらに、金型製作に着手する前には湯流れシミュレーション(モールドフロー解析)を実施し、潜在的な成形不良や欠陥を事前に特定・排除しています。
製品肉厚と溶湯の湯流れについて
当社では、製品肉厚を2.5〜4.5 mmに設定することを推奨しており、最大でも15 mm以下に抑えるようお願いしています。最小肉厚は1.5 mmですが、これほど薄肉の設計は、微細な形状部分(地肌の意匠など)や、製品サイズが50 mm以下の小型部品にとどめることを推奨します。
ダイカスト製造において、均一な肉厚設計(均肉化)は極めて重要です。肉厚が著しく不均一な場合、箇所によって冷却時間や収縮量が異なるため、不均一な凝固が起こり、内部応力、引け巣(収縮ポロシティ)、その他の成形不良を引き起こす原因となります。また、過度な厚肉部ができると、表面に「ヒケ(陥没)」が発生しやすくなるほか、断面を切断した際に内部に巻き込み気孔や引け巣が確認されるリスクが高まります。
ゲート(湯口)付近の肉厚は、やや厚めに設計することが可能です。しかし、ゲートから離れた位置では、溶湯(溶融金属)が薄肉部を通過した後に再び厚肉部へと流れ込むような設計は避ける必要があります。湯流れ不良(未充填)や早期凝固、気孔(ポロシティ)の増加を招く恐れがあるためです。エクステンションハウジングのような長尺部品では、肉厚を最終決定する前に、ゲートから製品の最遠端にいたるまでの流動経路(フローパス)をあらかじめ検証しておくことを推奨いたします。
厚肉化に代わるリブの活用
製品の強度や剛性を高める必要がある場合は、全体の肉厚を厚くするのではなく、リブ(補強肋)を追加することを推奨します。前述のエンジンマウントハウジングは、この設計手法の優れた一例です。また、各リブの付け根(根元)やその周辺部分にはフィレット(R角)を設けてください。これにより、応力集中が緩和され、溶湯の流動性と凝固プロセスが大幅に改善されます。
船外機用ダイカスト部品の抜き勾配、R(アール)、およびエッジについて
当社では、一般的な抜き勾配(拔模角)として1.5°〜3°、最小でも0.5°を設定することを推奨しています。また、コーナー部分(角部)には可能な限り最小0.5 mm以上のR(アール)を設け、鋭利なエッジ(ピン角)は避けるよう設計してください。
固定型(キャビティ)側と可動型(コア)側の抜き勾配
固定型側と可動型側の形状が対称である場合、可動型側の抜き勾配は、固定型側の約半分に設定することが可能です。固定型側の抜き勾配は、設計上許容される限りできるだけ大きく設定することを推奨いたします。これにより、型離れ(離型)がスムーズになり、型開き(型が開く際)の時に製品が確実に可動型側へと残るようになります。同じ理由から、内部の穴やそれに類する形状(凹凸など)についても、設計上可能であれば可動型側に配置するのが望ましいです。これらのポイントは、完成した金型を修正するよりも図面段階で変更する方がはるかに容易なため、図面設計の段階で確定させておくことを強く推奨します。
コーナーR(アール)と鋭利なエッジについて
シャープエッジ(ピン角)のコーナーは、金型の寿命を縮めるだけでなく、ダイカスト製品の角部にクラック(ひび割れ)を発生させる原因となります。そのため、可能な限り隅R(アール)やフィレットを設け、最小でも0.5 mm以上の半径(R値)を設定することを推奨します。
また、鋭利なエッジ(ピン角)には、さらに2つのリスクが存在します。1つ目は、型内のガスや離型剤の蒸気、冷えた金属(冷物)が鋭利なエッジ部分に溜まりやすく、鋳造欠陥を引き起こす原因になる点です。2つ目は、エッジ自体が、ハンドリング(取り扱い)、機械加工、組み立て、および輸送の過程で、衝撃による損傷、欠け、変形を起こしやすい点です。船外機用ダイカスト製品においては、ギアケースのスケッグ(流線型フィン)のような薄肉の形状部分で、このポイントに特に注意を払う必要があります。
| 設計要素 | 当社の推奨基準 | 選定理由 |
|---|---|---|
| 製品肉厚 | 2.5~4.5 mm(可能な限り均一な肉厚を維持すること) | 均一な冷却と収縮を促し、内部応力および気孔(ポロシティ)の発生を低減するため。 |
| 最大肉厚 | 15 mm 以下 | 厚肉部は「ヒケ(表面の陥没)」、および巻き込み気孔や引け巣(収縮ポロシティ)のリスクが高まるため。 |
| 最小肉厚 | 1.5 mm(微細な形状部分や、製品サイズ 50 mm 以下の小型部品に限定することを推奨) | これ以上薄肉になると、湯回り不良(未充填)が発生しやすくなるため。 |
| 流動経路(フローパス) | ゲート(湯口)から離れた位置で、薄肉部を通過した後に再び厚肉部へと流れ込むような設計は避けること。 | 湯流れ不良(未充填)、早期凝固、および気孔(ポロシティ)の増加を防ぐため。 |
| 抜き勾配(抜模角) | 1.5°~3°(最小でも 0.5°) | 型離れ(離型)をスムーズにし、型開きの際に製品が確実に可動型側へと残るようにするため。 |
| 可動型(コア)側の抜き勾配 | 左右・内外の形状が対称である場合、固定型側の約半分に設定可能。 | 固定型(キャビティ)側の抜き勾配を、設計上可能な限り大きく確保するため。 |
| 内径・内部の穴形状 | 設計上可能な限り、可動型(コア)側に配置すること。 | 型開きの時に、製品を確実に可動型(コア)側に保持するため。 |
| コーナーR(アール) | 可能な限り最小 0.5 mm 以上を設けること。 | 金型寿命を延ばし、製品の角部(コーナー)におけるクラック(ひび割れ)の発生を防ぐため。 |
| 剛性・強度 | 全体の肉厚を厚くするのではなく、根元にフィレット(R)を設けたリブ(補強肋)を追加すること。 | 応力集中を緩和し、溶湯の流動性と凝固プロセスを改善するため。 |
| エッジ・端部 | 鋭利なエッジ(ピン角)を避けること。 | ガス巻き込みによる成形不良(欠陥)を減らし、ハンドリングや輸送時の損傷(欠け・変形)を防ぐため。 |
船外機用ダイカスト部品の機械加工、表面処理、および検査について
アルミニウム合金ダイカスト製造において、気孔(ポロシティ)の巻き込みや材料特性のばらつきは、工法上どうしても避けられない潜在的リスクです。そのため、構造強度に関わるすべての船外機用部品においては、設計段階で十分な安全率(安全係数)を組み込んでおくことを推奨いたします。これにより、材料強度や鋳造品質に万が一ばらつきが生じた場合でもその影響を許容し、実際の使用環境において部品に求められる高い信頼性を確実に担保することができます。
機械加工箇所と設計安全率の適用
鋳放し(As-cast)状態の表面公差は、通常±0.15 mmを維持しています。前述のシャフトハウジングのように、図面で要求される箇所については、内径(ボア)や嵌合面(合わせ面)を
H7公差に仕上げる精密な機械加工を行います。当社が保有する49台のCNC加工設備はすべて4軸制御に対応しており、複数の面に対して加工が必要となるギアケースやハウジングなどの部品製造において非常に有効です。お客様の製品は、ダイカスト鋳造からCNC機械加工、そして表面処理にいたるまで、すべて当社の台湾工場内(一貫体制)で行われるため、工程間で製品が外部の工場へ移動することはありません。
なお、安全率(安全係数)の設定は、前述した肉厚、リブ、およびR角(コーナー半径)の推奨基準と合わせて検討することをお薦めします。これらの設計基準を正しく適用することで、安全率でカバーすべき「気孔(ポロシティ)」自体の発生をあらかじめ抑えることができるためです。また、これら両方の対策を図面設計の段階で同時に進めておく方が、開発をスムーズに進めることができます。
表面処理、耐食性試験、および初品検査について
当社では、自社工場内に完全に自動化された表面処理システムを保有しており、粉体塗装(パウダーコーティング)、電着塗装(e-coating)、溶剤塗装(リキッドコーティング)、陽極酸化処理(アルマイト処理)、およびSurTec 650(3価クロム化成処理)に対応しています。当社の品質管理チームは、耐食性を検証するためにASTM B117に基づく塩水噴霧試験を実施しており、船舶用部品においては通常96〜500時間の試験を行っています。なお、ASTMの規定においても、B117は特定の製品に対する試験時間(ばく露期間)や結果の解釈を個別に指定しているわけではないと明記されています。そのため、金型製作(工具選定)に着手する前に、試験時間および合格基準について当社と事前に合意しておくことを推奨いたします。
量産(生産)を開始する前には、当社の品質管理チームがミツトヨ(Mitutoyo)製の三次元測定機(CMM)2台とキーエンス(Keyence)製の3Dスキャナーを駆使し、製品とお客様のCADモデルを照合する完全な初品検査(FAI)を実施します。
現在、船外機用部品の開発をお進めでしたら、ぜひお気軽に図面と合わせてCADデータをご送付ください。上記の設計推奨基準に照らし合わせて検証(検図)をさせていただきます。当社の「ハウジング図面の検図ポイント」に関する記事ではこの検証プロセスについてさらに詳しく紹介しており、また「ダイカスト部品の調達ガイド」では金型製作、お見積り、および取引条件(各種規約)について網羅しています。
船外機用ダイカストに関するよくあるご質問(FAQ)
JoinCastでは、どのような船外機用部品をダイカスト製造していますか?
当社では、船外機向けのアルミニウム製ギアケース、エクステンションハウジング、エンジンマウントハウジング、およびシャフトハウジングをダイカストで製造しています。船舶用用途においては、主にADC3およびA360を採用しており、台湾の自社工場内にて機械加工から表面処理(フィニッシング)まで一貫して対応しています。
船外機用ダイカスト部品において、推奨される製品肉厚はどのくらいですか?
船外機用ダイカスト部品の製品肉厚は、可能な限り均一な肉厚を維持した上で、2.5〜4.5 mmに設定することを推奨しています(最大でも15 mm以下)。最小肉厚は1.5 mmですが、これは微細な形状部分や、製品サイズが50 mm以下の小型部品に適しています。また、より高い剛性が必要な場合は、全体の肉厚を厚くするのではなく、リブ(補強肋)を追加することを推奨しています。
船外機用ハウジングには、どのくらいの抜き勾配を設定すべきですか?
当社では、船外機用ハウジングの一般的な抜き勾配(抜模角)として1.5°〜3°、最小でも0.5°を設定することを推奨しています。固定型側と可動型側の形状が対称である場合、可動型側の抜き勾配は固定型側の約半分に設定することが可能です。これにより、型開きの際に製品が確実に可動型側へと残るようになります。
船外機用部品の機械加工や表面処理は、自社内(インハウス)で行っていますか?
はい、JoinCastでは、ダイカスト鋳造からCNC機械加工、表面処理にいたるまで、船外機用部品の製造工程をすべて自社工場内(一貫体制)で行っています。鋳放し(As-cast)状態の表面公差は通常±0.15 mmを維持しており、図面の要求に応じて内径(ボア)や嵌合面(合わせ面)をH7公差に仕上げる機械加工にも対応しています。
船外機用ダイカスト部品には、どのような耐食性試験を行っていますか?
当社の品質管理チームは、耐食性を検証するためにASTM B117に基づく塩水噴霧試験を実施しており、船舶用部品においては通常96〜500時間の試験を行っています。なお、ASTM B117自体は特定の製品に対する試験時間(ばく露期間)や合格基準を個別に定めているわけではないため、金型製作に着手する前に、この2つの項目について当社と事前に合意しておくことを推奨いたします。