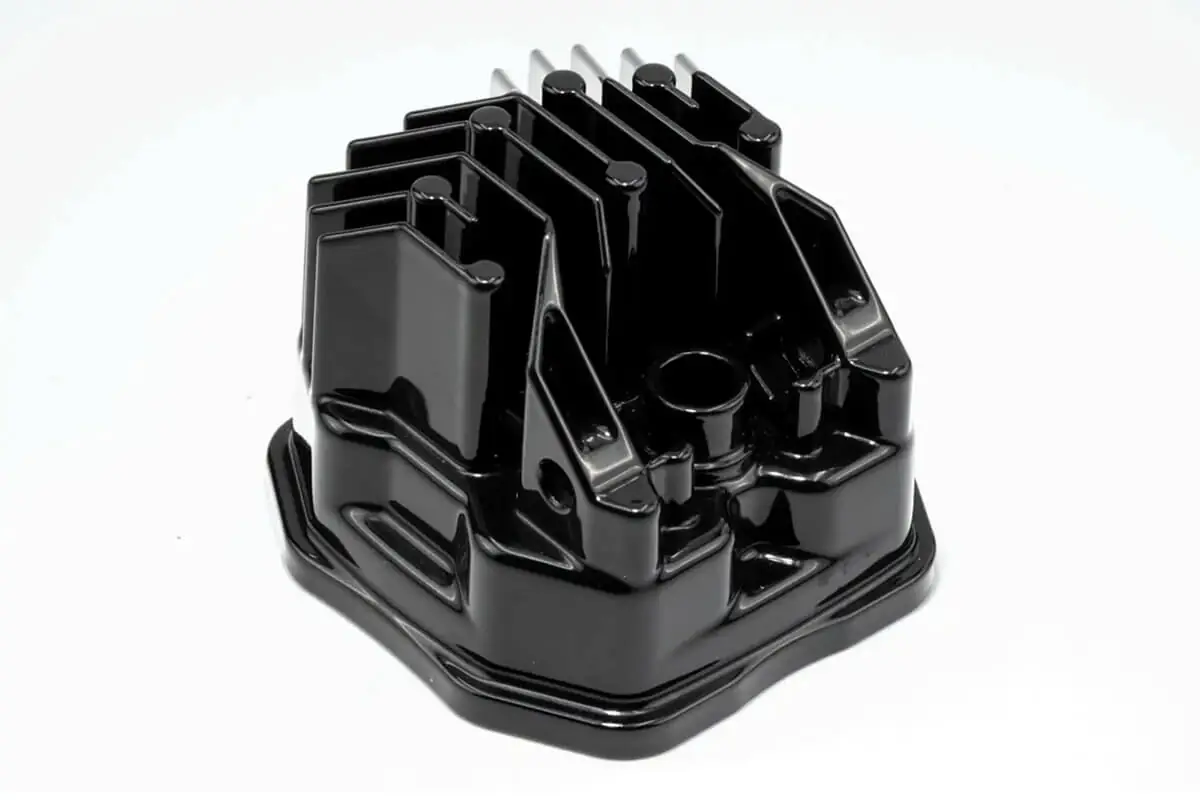
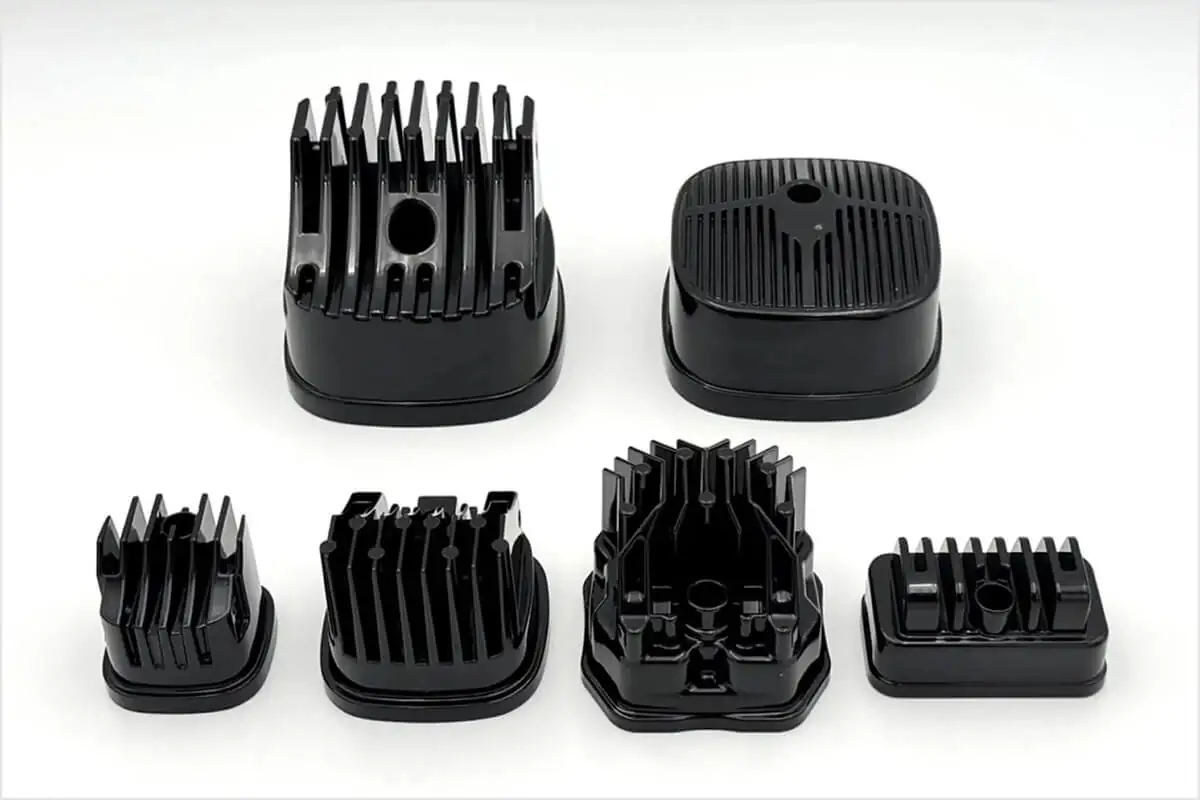
JoinCastのダイカスト製投光器ハウジングは、通常 ADC12またはA383 で鋳造され、ブラケット(またはヨーク)用のボスは一体鋳造された後、図面の指示に従って機械加工が施されます。電源(ドライバー)収納部は、本体一体系または別体での鋳造が可能です。また、屋外用ハウジングにはショットブラスト加工とコーティングが施され、通常96時間から500時間の塩水噴霧試験が実施されます。
JoinCastは、台湾の彰化(チャンファ)に垂直統合型のアルミニウムダイカスト製造設備を構え、米国および欧州の主要ブランドに製品を供給しています。当社が対応する分野の一つであるLED照明において、お客様の独自デザインに基づいた商業用投光器、街路灯、高天井用倉庫照明、建築照明向けのダイカスト製LED照明ハウジングおよびヒートシンクを製造しています。本記事では、電源(ドライバー)収納部を一体化すべきかどうか、図面に記載すべき事項、鋳造およびコーティングが可能な投光器ハウジングの最大サイズ、屋外仕様向けの表面処理方法、そして米国および欧州市場に適用される規格について解説します。
電源収納部は投光器ハウジングの鋳造品と一体化すべきか?
投光器の電源(ドライバー)収納部は、フィン付きハウジングの一部として一体鋳造することも、別体の鋳造品として製造することも可能であり、この選択は部品点数、鋳造品のサイズ、および金型に影響を与えます。ヒートシンクやコントローラ筐体において、当社の金型設計チームはヒートシンクのフィンを筐体に一体化させる設計が可能です。これにより部品点数が削減され、ハウジングとヒートシンク間の界面熱抵抗がなくなるため、多くの場合、熱性能が向上します。投光器においても同様のアプローチを電源収納部にまで拡張することが可能であり、そのメリットと限界については以下に説明します。
電源収納部とハウジング鋳造品の一体化
電源(ドライバー)収納部をハウジングに一体鋳造することで、器具の調達、検査、組み立てに必要な部品点数が1つ減り、電源筐体とフィン付き本体との間の接合部がなくなります。しかし、その反面、ハウジング自体の鋳造サイズが大きくなるため、本記事の後半で説明するサイズ制限がお客様の設計においてより重要な意味を持つようになります。この設計では、電源カバー面とLEDマウント面が同一部品上に配置されることになりますが、当社のすべてのCNC(コンピュータ数値制御)工作機械は4軸加工に対応しており、このような複雑な形状の加工も可能です。
電源ハウジングを別部品として鋳造する場合
電源(ドライバー)ハウジングを別部品にすることで、金型と鋳造品がそれぞれ2つの小さなサイズに分割されます。大型の投光器においては、一体鋳造では当社の対応範囲を超えてしまう場合でも、部品を分けることで、それぞれの部品を当社の対応範囲である 3 kg以内、かつ700 mm以内 に収めることが可能になります。また、異なる光学ハウジングを持つ一連の器具ファミリー全体で、共通の電源ハウジングを1種類に統一できるため、1つのプラットフォームで複数のワット数を展開する計画がある場合は検討に値します。
ダイカスト製投光器ハウジングの図面に記載すべき事項
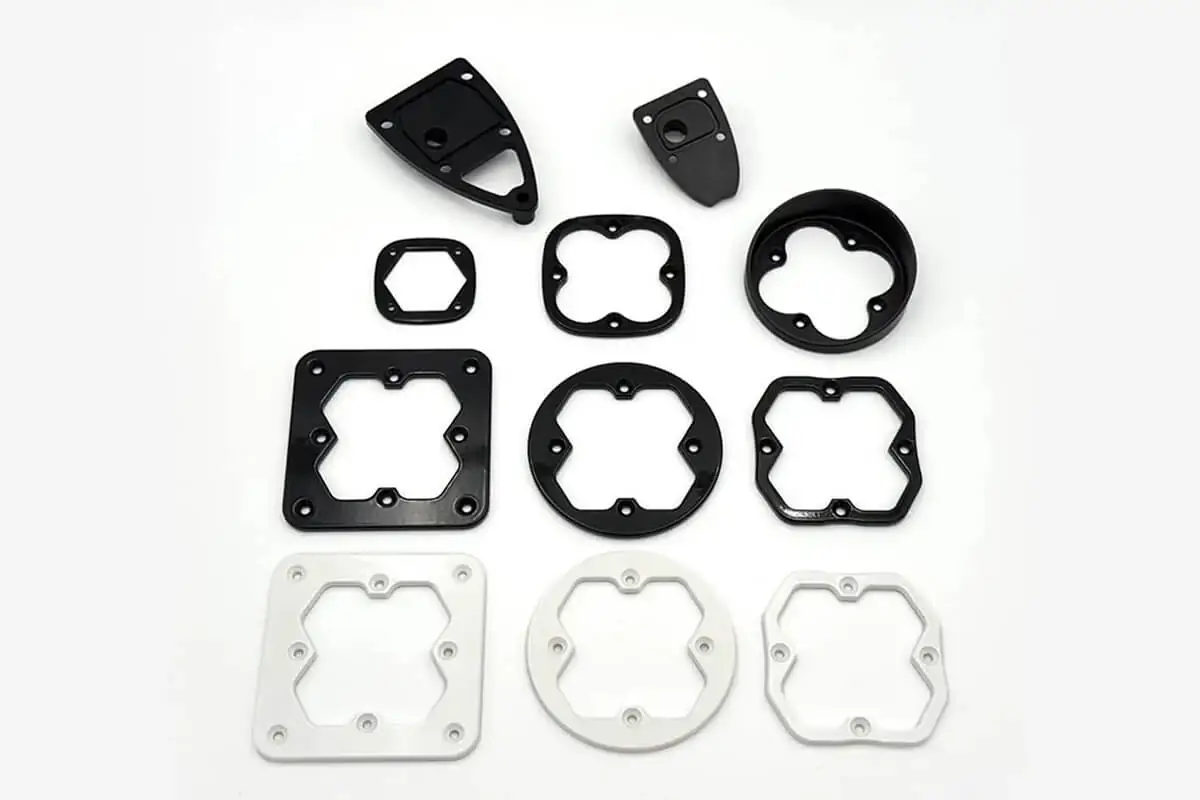
ダイカストは、複雑なフィン構造、一体型のマウント形状、ハウジングの詳細形状を一度の射出(1ショット)で成形することができます。そのため、投光器ハウジングのマウント形状は最初から図面に盛り込んでおく必要があり、当社の金型エンジニアが鋳造品の他の部分と合わせてレビューを行います。
お客様の図面で「A383」または「A360」の指定がある場合、これらは当社が鋳造している「ADC12」および「ADC3」に相当する米国規格の名称です(各地域の合金名一覧をご参照ください)。したがって、図面は米国規格の表記のままで問題ありません。
以下の表は、一般的な投光器ハウジングの各形状がどのように成形されるか、図面に何を記載していただきたいか、そしてそれらを検査できる当社の品質管理部門の設備をまとめたものです。検査設備には、CMM(三次元測定機)や、鋳造品とお客様のCAD(コンピュータ支援設計)モデルを比較できる3Dスキャナーなどが含まれます。
| 投光器ハウジングの形状 | 鋳造または機械加工 | 図面に記載すべき事項 | 検査可能な設備 |
|---|---|---|---|
| フィン配列および外形 | 鋳造 | フィンの配置、フィンの厚み、抜き勾配、および外観面 | 3Dスキャナー |
| ブラケットまたはヨーク用ボス | 鋳造後、図面の指示に従って機械加工 | 穴径またはねじサイズ、公差、位置、および光軸(照射軸) | CMM(三次元測定機) |
| ガラスまたはレンズフレームの密閉面(シーリング面) | 図面の指示に従って機械加工 | 平坦度および密閉領域の範囲 | CMM(三次元測定機) |
| LEDマウント面 | 機械加工 | 平坦度および関連するデータム(基準) | CMM(三次元測定機) |
| ケーブル導入用ボス | 鋳造後、図面の指示に従って機械加工 | ねじまたは穴のサイズ、および位置 | CMM(三次元測定機) |
| コーティングされた外表面 | 鋳造後、ショットブラスト加工およびコーティング | 仕上げシステム(塗装仕様)およびカラー基準 | コーティング前の粗さ計、コーティング後の色差計(分光測色計) |
器具を調整するためのブラケットおよびヨーク用ボス
投光器は設置後に照射方向の調整(エイミング)を行うため、ブラケットやヨークを支えるボスが器具全体のピボット軸(回転軸)を決定します。当社ではこれらのボスをハウジングに一体鋳造し、図面の指示に従ってブラケットを固定するための穴あけやねじ切りなどの機械加工を施します。指定がある場合は、穴の公差をH7まで維持することが可能です。お客様の図面には、穴径またはねじサイズ、その公差、およびハウジングのデータム(基準面)に対する位置を記載し、各ボスの周囲のどの面が外観面(意匠面)であるかを明記してください。CADモデルだけでは、お客様がどの表面を重視しているか判別できないためです。
お見積もりの段階で当社の金型エンジニアがお客様のCADファイルをレビューする際、ボスの背後にある肉厚な箇所(厚肉部)に注目します。肉厚な箇所は、周囲の薄肉部と同じ速度で冷却されないためです。当社の「ハウジング図面のレビュー方法」に関する記事では、このレビューについてさらに詳しく説明しています。厚肉部にする代わりにリブを設けることで対応できる場合は、金型を製作する前のレビュー段階でその旨をご提案いたします。
ガラスフレーム面およびフィン配列
図面の指示に従い、ガラスまたはレンズフレームが密閉(シーリング)される面を機械加工します。LEDマウント面やシーリング面の機械加工、およびハウジングが器具のIP(防塵・防水)等級にどのように貢献するかについては、「LEDマウント面とシーリング面の機械加工」に関する記事で詳しく説明しているため、ここでは割愛します。
フィン配列は、通常は鋳放し(鋳造したままの状態)となります。北米ダイカスト協会(NADCA)は、ダイカストと金属押出成形の比較において「ダイカストは均一な断面を持つ部品の製造に限定されない」と指摘しています。そのため、ダイカスト製の投光器ハウジングでは、フィンの高さを変化させたり、非線形(直線ではない)フィン配置を採用したりすることが可能です。高密度または複雑なフィンレイアウトの場合、金型を加工する前に、金属がフィンにどのように充填されるか、また巣(ブローホール)や湯境い(コールドシャット)がどこに発生する可能性があるかを予測するために、湯流れシミュレーション(モールドフロー解析)を実施します。このレポートは金型設計レビューの際にお客様と共有します。金型製作後の修正はコストと時間がかかるため、この段階でフィンレイアウトを確定させておくことが極めて重要です。
鋳造・コーティングが可能な投光器ハウジングの最大サイズは?
当社は135トンから900トンまで計12台のダイカストマシンを稼働させており、5グラムから3キログラム(6.6ポンド)までの重量の部品を鋳造できます。900トンマシンでは、最大700 mm(27.6インチ)までの鋳造品に対応可能です。各マシンの対応部品サイズについては、当社の「ダイカストマシン設備一覧」のページに掲載しています。
600 mmから700 mmの投光器ハウジングについて
コーティングの前処理として大型部品に使用する当社のハンガー式ショットブラスト機は、最大600 mm(23.6インチ)までの部品に対応しています。そのため、600 mmから700 mmのサイズとなるコーティング仕様の投光器ハウジングについては、設計を確定する前に、当社と仕上げ工程(表面処理ルート)について合意を形成しておく必要があります。なお、長さが700 mmを超えるもの、または重量が3 kgを超えるハウジングは、現在の当社の対応範囲外となりますので、あらかじめご了承いただけますと幸いです。
この対応範囲内において、当社の金型設計チームはお見積もりの段階で、ハウジングの投影面積から必要なマシンの型締め力を算出します(算出方法の詳細は用語集の「型締め力の選定」をご参照ください)。設計に制約が生じる前に当社で計算を行えるよう、最初のお問い合わせの際にCADモデルを併せてご送付ください。
薄肉フィンと仕上げ工程(表面処理ルート)
フィンの厚みは、鋳造時の湯流れだけでなく、ハウジングの仕上げ工程(表面処理ルート)にも影響を与えます。2 mm未満の薄肉部は、通常、ハンガー式ショットブラストではなくバレル研磨(振動バレル仕上げ)が適用されます。大型のフィン付きハウジングにバレル研磨が適しているかどうかについては、事前にお客様と確認・合意をいたします。また、肉厚が1.5 mm未満になると、湯流れ不良(不完全充填)や強度不足のリスクが生じるため、当社の鋳造品における標準的な肉厚は、部品のサイズや流動長(湯流れ距離)に応じて2.5 mmから4.5 mmの範囲となっています。
お客様のハウジングのフィンが2 mmより薄い場合は、上記の表で示されているように、図面にその厚みを明記してください。これは金型設計と仕上げ工程の両方に影響するため、記載いただくことで、コーティング前処理の方法について事前にお客様と最適な方法を合意することができます。
米国・欧州市場で販売される投光器の表面処理と規格
当社では、自社工場内で粉体塗装(パウダーコーティング)、電着塗装(e-coating)、溶剤塗装(リキッドコーティング)、アルマイト処理(陽極酸化処理)、およびSurTec 650(3価クロム化成処理)の5種類の表面処理に対応しています。屋外用投光器ハウジングには、通常、塗装仕上げ(粉体塗装または溶剤塗装)が適用されますが、アルマイト処理や3価クロム処理も選択可能です。
粉体塗装、溶剤塗装、およびその他の表面処理について
LEDハウジングにおいては、屋外での耐久性を確保するために粉体塗装を提供しています。塗装前にはハウジングにショットブラスト加工を施します。これにより、通常Ra 1.6〜3.2 μmの表面粗さが形成され、塗膜の密着性が向上します。部品が塗装工程に進む前に、2台の専用測定機でこの表面粗さを検査します。一方、溶剤塗装はブランド製品向けのカスタム調色(カラーマッチング)が可能であり、投光器の色をブランドカラーに合わせる必要がある場合に有効です。塗装後の色味は分光測色計(色差計)を用いて検査します。
アルマイト処理と3価クロム処理は、どちらも屋外機器に必要な耐食性を付与し、かつ環境規制にも準拠しているため、塗装仕上げ以外の方法をご検討されている場合は相談する価値があります。すべての表面処理を自社工場内で行っているため、鋳造、機械加工から仕上げにいたるまで、ハウジングが工場外へ搬出されることはありません。
コーティング済み投光器ハウジングの塩水噴霧試験
当社の塩水噴霧試験機は、粉体塗装、溶剤塗装、およびアルマイト処理が施された表面に対応しています。沿岸地域や過酷な屋外環境にさらされるLED照明器具の場合、用途に応じて通常96時間から500時間の試験を実施します。ASTM B117規格は塩水噴霧試験装置の運用方法を規定していますが、製品ごとの試験(暴露)時間までは定めていません。そのため、初回サンプル(ファーストアーティクル)を製作する前に、試験時間と合格基準について当社と合意を形成していただくようお願いいたします。なお、塩害を受けやすい海辺に設置される投光器には、当社が船舶・海洋向け製品に使用している ADC3 / A360 の採用が適していますので、ご検討の際は当社のエンジニアがアドバイスいたします。
UL 1598、IEC 60598-2-5、および当社が提供する検査記録について
米国市場向けにおいては、非危険場所で使用される照明器具を対象とした「UL 1598 (Luminaires)」規格があり、これは米国の米国国家電気工事規程(ANSI/NFPA 70)のほか、カナダやメキシコの電気規程にも準拠しています。一方、国際電気標準会議が定める投光器の規格「IEC 60598-2-5」は、欧州を含むIEC規格を採用している市場における投光器特有の要求事項を規定しています。どちらの規格も、完成品としての照明器具(投光器全体)に対して適用されるものであり、当社が供給するのは、お客様の図面に基づいて製造されたハウジング本体と、その品質を証明する各種検査記録(ドキュメント)となります。
量産開始前に、2台のミツトヨ製三次元測定機(CMM)とキーエンス製3Dスキャナを用いて完全な初品検査(FAI)を実施し、量産前に承認用の初品検査報告書と物理サンプルを貴社へ送付いたします。当社の標準的な出荷には、主要な特性のCMMデータを含む寸法検査報告書と、合金組成を確認する材料証明書が添付されます。当社の品質基準は、厳格なサプライヤー選定で知られる日本および北米の主要ブランドとの長期的な信頼関係の構築につながっております。
開発中の投光器(フラッドライト)ハウジングがございましたら、ぜひ当社までご連絡の上、図面とともにCADモデルをご送付ください。見積依頼(RFQ)を発行される前に、電源収納部(ドライバーコンパートメント)、ボス、および表面処理について、喜んでアドバイスをさせていただきます。また、台湾と他の調達先を比較検討されている場合は、2026年7月に公開された当社の記事「台湾におけるアルミダイカスト」および「台湾と中国のダイカスト比較」をご参照ください。米国の関税、知的財産の保護、および金型の所有権について網羅しております。
ダイカスト製投光器(フラッドライト)ハウジングに関するよくある質問(FAQ)
お客様独自のデザインで投光器ハウジングを鋳造することは可能ですか?
JoinCastは、台湾の彰化(しょうか)にある自社工場にて、お客様独自の設計によるダイカスト製投光器ハウジングを製造しており、米国や欧州の主要ブランドに製品を供給しています。投光器ハウジングは通常ADC12(A383)で鋳造されますが、海岸近くに設置される器具については、耐食性に優れたADC3(A360)の採用も検討に値します。
電源収納部(ドライバーコンパートメント)はハウジングと一体で鋳造すべきですか?
電源収納部をダイカスト製の投光器ハウジングに一体化させることで、部品点数を削減し、電源エンクロージャーと放熱フィン付き本体との接合部を無くすことができますが、ハウジング自体の鋳造サイズは大きくなります。一方で、電源ハウジングを別体にすれば2つの小さな鋳造品に分割できるため、大型のデザインであってもJoinCastの対応範囲である「重量3kg以内、寸法700mm以内」に収められる可能性があります。JoinCastの金型エンジニアは、お見積りの段階でどちらの選択肢についてもアドバイスを差し上げることが可能です。
鋳造および塗装が可能な投光器ハウジングのサイズは?
JoinCastは、135トンから900トンまでの計12台の設備を保有しており、5グラムから3キログラム(6.6ポンド)までの部品の鋳造に対応しています。当社の900トン機では、最大700mm(27.6インチ)までの鋳造品が製造可能です。ただし、ハンガー式ショットブラスト機の対応サイズが最大600mm(23.6インチ)であるため、600mmから700mmのサイズの塗装仕上げを行う投光器ハウジングについては、設計を確定される前にJoinCastと仕上げ工程について合意していただく必要があります。重量が3kgを超える、または寸法が700mmを超えるハウジングは、現在のJoinCastの対応範囲外となります。
屋外用投光器ハウジングにはどのような表面処理(フィニッシュ)がありますか?
JoinCastは、自社工場内にて粉体塗装(パウダーコーティング)、電着塗装、溶剤塗装(液体塗装)、陽極酸化処理(アルマイト)、およびSurTec 650による三価クロム化成処理に対応しており、塗装前にはハウジングへのショットブラスト処理を行います。LEDハウジング向けには、屋外での耐久性を高める粉体塗装と、カスタム調色に対応可能な溶剤塗装をご用意しています。屋外用LED照明器具の塩水噴霧試験(SST)は通常96時間から500時間実施され、具体的な試験時間と合格基準については、初品サンプル(FAIサンプル)の製造前にお客様と合意の上で決定いたします。
ダイカスト製の投光器ハウジング単体でUL 1598に適合する必要がありますか?
米国市場向けのUL 1598や、IEC基準に準拠する市場向けのIEC 60598-2-5は、ハウジング単体ではなく、完成品としての照明器具(ルミネア)全体に適用されます。JoinCastは、照明ブランドの図面に基づいて製造されたダイカスト製ハウジングを、初品検査(FAI)報告書、主要な特性のCMMデータ、および材料証明書とともに供給いたします。