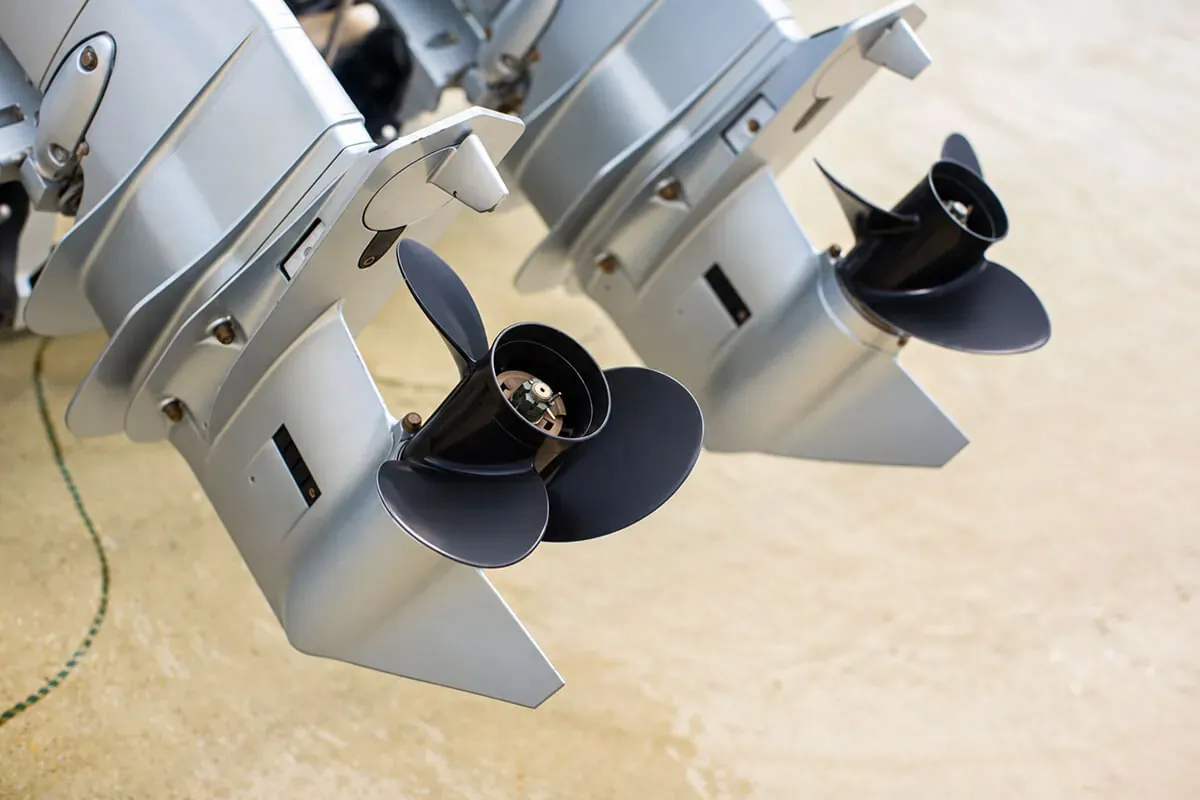
船舶用モーターのダイカスト部品において、JoinCast(ジョインキャスト)では、一般的な製造で広く使用されるADC-12ではなく、主にADC3およびA360を採用しています。当社は、鋳造から表面処理(フィニッシング)まで自社一貫体制で対応しており、耐食性についてはASTM B117(塩水噴霧試験)に基づく評価を行っています。鋳放し(As-cast)状態の表面公差は通常±0.15 mmを維持し、内径(ボア)や嵌合面(合わせ面)については、ご指定の図面公差に合わせて精密な機械加工を施します。
JoinCastは、台湾・彰化(ジャンファ)に拠点を置く、垂直統合型のアルミニウムダイカスト製造工場であり、船舶用アルミダイカスト部品の製造は当社の主要分野の一つです。主な用途としては、商用およびレジャー用のクランクケースをはじめとするエンジン構成部品が挙げられ、特に船外機(アウトボードモーター)向けの部品で多くの実績があります。船舶用ダイカスト部品の正確な見積もりを算出するためには、図面に記載される注記が極めて重要となります。そこで本記事では、合金の選定、表面処理、塩水噴霧試験の要求仕様、および機械加工箇所について、当社が推奨する指定方法を解説します。なお、本記事に記載されている数値などの情報は、2026年9月現在のものです。
船舶用モーター部品に採用している鋳造合金について
当社では、船舶向け用途として主にADC3およびA360を採用しています。一方で、一般的な製造案件の多くはADC12やA383で対応しています。お客様の部品製造において最も重要なのは「その工場が実際の量産時にどの合金を鋳造(注湯)しているか」であるため、プロジェクトの初期段階でサプライヤーと合金仕様を確認しておくことを推奨いたします。
ADC3・A360 と ADC12 の比較
A360およびA383の化学成分組成は、アルミニウム合金ダイカストに関する国際標準規格である「ASTM B85/B85M-25」に規定されているため、ここでは詳細な記載を省略します。実務において課題となりやすいのは、その「名称(呼称)」です。欧州の図面と台湾(当社)の見積書では、同じ金属であっても異なる規格名称が使用されるケースがあるためです。当社の「ADC12とその各国・地域における相当規格」の参照資料では、これらの名称を対比してご確認いただけます。また、アルミニウムダイカスト合金の選定に関する詳細な記事(ロングバージョン)では、より包括的な比較解説を掲載しています。
肉厚、製品重量、および設備の選定について
当社の一般的な製品肉厚は、部品のサイズや溶湯の流動長(フロー長さ)に応じて2.5〜4.5 mmに設定しています。肉厚が1.5 mm未満になると湯流れ不良(未充填)のリスクが高まります。また、最も肉厚な箇所でも約15 mm以下に抑えることを推奨します。これ以上の厚肉部ができると、引け巣や気孔(ポロシティ)が発生しやすくなるためです。当社では、135トンから900トンのダイカストマシンを保有しており、重量最大3 kgまでの部品鋳造に対応しています。これは船舶用部品に求められる仕様の大部分をカバーしており、一部の製品では冷却回路(冷却チャンネル)を一体成形した実績もございます。
当社が公開している「マシン選定ガイド」では、型締力(トン数)と製品サイズの目安を掲載していますが、これはあくまで大まかな基準に過ぎません。実際の必要トン数は製品の「投影面積」によって決定されるため、お見積りの際には当社の金型設計チームがお客様のCADデータから正確な数値を算出いたします。設計の初期段階でCADモデルをご共有いただければ、当社にて最適なマシンサイズを確認いたしますので、お客様ご自身で計算(推定)していただく必要はございません。
船舶用ダイカスト部品に適用する表面処理システムについて
当社では、自社工場内に5種類の表面処理設備を保有しています:粉体塗装(パウダーコーティング)、電着塗装(e-coating)、溶剤塗装(リキッドコーティング)、陽極酸化処理(アルマイト処理)、およびSurTec 650(3価クロム化成処理)です。アルマイト処理と3価クロム化成処理は、船舶用や屋外用機器に優れた耐食性を提供します。また、溶剤塗装はOEMブランド部品向けにカスタムカラー調色(色合わせ)が可能なため、エンドユーザーの目に触れる外観部品に最適です。
自社一貫体制による表面処理(インハウス・フィニッシング)
当社の表面処理システムは完全に自動化されており、すべてを自社内で内製化しているため、外部の表面処理業者との調整によって生じる納期の遅れ(リードタイムのロス)を防ぐことができます。さらに、自社内にバフ研磨機8台、ショットブラストシステム3台を完備し、研磨およびショットブラスト加工もインハウスで対応しています。これらの工程は、コーティングを施す前の下地処理(素地調整)にあたります。コーティングが防蝕性能の大部分を担う船舶用部品において、この前処理工程には細心の注意を払う必要があります。
図面への表面処理仕様の指示方法
図面内には、具体的な表面処理システムの種類を明記することを推奨いたします。例えば「船舶グレード塗装(marine grade coating)」といった曖昧な注記では具体的な処理方法が特定できないため、当社から確認の問い合わせをさせていただくことになります。表面処理の注記は、「処理方法」「適用範囲(対象面)」「試験要求仕様」の3つをセットで記載していただくと最も確実です。また、図面のモデルデータだけでは判別できないため、どの面が外観品質(意匠性)を求められる「外観面」で、どの面が嵌合部品の陰に隠れる「隠れ面」であるかをご指定いただくと、お見積りがよりスムーズになります。
ASTM B117(塩水噴霧試験)の測定結果が記録するもの
当社の品質管理チームは、耐食性を検証するためにASTM B117に基づく試験を実施しており、船舶用部品においては通常96〜500時間の試験を行っています(2026年9月現在、同規格の最新版は「B117-26a」です)。B117は塩水噴霧試験装置を運転するための標準的な実施方法(Standard Practice)を規定した規格です。装置、手順、および試験条件が細かく定められているため、B117の試験結果は「試験がどのように執り行われたか」を証明するものとなります。ASTM自体も、自然環境下での耐食性能について「単独のデータとして用いた場合、塩水噴霧試験の結果と相関関係が見られることは極めて稀である」と明記しています。そのため、単に「〇〇時間」という数値だけを出しても、表面処理システム(仕様)や試験条件が同時に明記されていなければ、その数値はほとんど意味をなしません。
試験の適用範囲、および事前合意すべき事項について
当社の塩水噴霧試験機は、粉体塗装面、溶剤塗装面、およびアルマイト処理面の評価に対応しています。なお、同様の塩水噴霧試験に関する国際規格としては「ISO 9227:2022」があり、お客様の社内規格(仕様書)によっては、ASTM B117ではなくこちらが指定されている場合もあります。
金型製作(工具選定)を開始する前に、当社との間で次の5つの項目について合意しておくことを推奨いたします:「試験時間」「対象となる表面処理システム」「試験の適用範囲(対象面)」「合格基準」、そして「試験サンプルの保管担当(どちらが保管するか)」です。サンプルの保管に関する取り決めは、量産品のロットで万が一不具合や見解の相違が生じた際よりも、お見積りの段階で確定させておく方がはるかにスムーズです。また、試験時間(〇〇時間)という数値は、異なる表面処理システム同士の性能を相互に比較検討する際に最も有効な指標となります。
鋳放し箇所と機械加工箇所の区分について
鋳放し(As-cast)状態の表面公差は、通常±0.15 mmを維持しています。図面で要求される箇所については、内径(ボア)をH7公差に仕上げるほか、嵌合面(合わせ面)やねじ加工部についても図面指定の公差に合わせて機械加工を行います。どの箇所を鋳放しにし、どの箇所を機械加工にするかは、図面設計の段階で確定させておくことを推奨いたします。これにより、累積公差(トレランス・スタックアップ)を許容範囲内に収めやすくなります。また、初品サンプル(ファーストサンプル)の製作後に金型を修正するよりも、図面の段階で変更を行う方が、コストを大幅に抑えることができます。ハウジング(筐体)図面の検図ポイントに関する解説記事では、この選定基準について詳しく紹介しています。
機械加工および検査体制
当社が保有する49台のCNC加工設備はすべて4軸制御に対応しています。これは、複数の面に対して機械加工が必要となるクランクケースなどの部品製造において極めて重要です。また、加工工場内は温度管理(恒温化)されており、寸法安定性を徹底して維持しています。
当社の品質管理チームは、ミツトヨ(Mitutoyo)製の三次元測定機(CMM)2台とキーエンス(Keyence)製の3Dスキャナーを駆使し、図面およびCADモデルと製品を照合する完全な初品検査(FAI)を実施しています。三次元測定機の測定不確かさは±0.002 mmであり、±0.01 mmレベルの厳しい図面公差に対しても、信頼性の高い検証が可能です。
生産開始前には、発光分光分析装置(分光器)を用いて合金の化学成分組成を迅速にチェック(1分析あたり約60秒)し、出荷前にはすべての部品に対して全数外観目視検査を行います。また、大ロット(量産)のご注文に対しては、統計的工程管理(SPC)データの提供にも対応しています。
| 指定すべき内容 | 記載場所(図面内) | 検証方法 |
|---|---|---|
| 貴社標準の規格名称による合金指定 | 材料注記 | 発光分光分析(分光器による解析) |
| 具体的な表面処理システム名 | 表面処理注記 | 外観目視検査 |
| 塩水噴霧試験の要求仕様(時間および試験方法) | ASTM B117 を引用した試験注記 | ASTM B117 に基づく塩水噴霧試験(船舶用部品では通常 96~500 時間) |
| 機械加工箇所およびそのデータム | 幾何公差枠(幾何特性記号枠) | 三次元測定機(CMM)による初品検査 |
| 鋳放し表面およびその公差 | 一般公差注記(普通公差注記) | CAD モデルとの照合による 3D スキャン |
正式に見積をご依頼いただく前に、船舶用部品の図面チェックをご希望される場合は、ぜひお気軽にCADモデルと合わせて当社までご送付ください。合金の選定、表面処理、機械加工箇所などについて、喜んでアドバイス(コメント)をさせていただきます。
船舶用モーター部品に関するよくあるご質問(FAQ)
JoinCastでは、船舶用モーター部品にどの合金を使用していますか?
当社では、ダイカスト製船舶用モーター部品向けに、主にADC3およびA360を採用しています(その他の一般的な部品にはADC12やA383を広く使用しています)。船舶向けの主な用途としては、商用およびレジャー用エンジンを構成するクランクケースなどの部品が挙げられます。
船舶用ダイカスト部品には、どのような表面処理を適用できますか?
JoinCastでは、自社工場内の自動化ラインにて、粉体塗装(パウダーコーティング)、電着塗装(e-coating)、溶剤塗装(リキッドコーティング)、陽極酸化処理(アルマイト処理)、およびSurTec 650(3価クロム化成処理)に対応しています。アルマイト処理と3価クロム化成処理は船舶・屋外用機器に優れた耐食性を提供し、溶剤塗装はブランド部品向けのカスタムカラー調色(色合わせ)が可能です。
ASTM B117に基づく塩水噴霧試験には対応していますか?
はい、当社の品質管理チームでは、耐食性を検証するためにASTM B117に基づく塩水噴霧試験を実施しています。船舶用部品においては、通常96〜500時間の試験を行っています。当社の試験機は、粉体塗装面、溶剤塗装面、およびアルマイト処理面の評価に対応しています。なお、B117の試験結果は「試験がどのように執り行われたか」を記録するものであり、部品の実際の耐用年数(寿命)を予測するものではありません。
船舶用部品は、最大でどのくらいのサイズまで鋳造可能ですか?
JoinCastでは、135トンから900トンのダイカストマシンを保有しており、重量最大3 kgまでの船舶用部品の鋳造に対応しています。一般的な製品肉厚は2.5〜4.5 mmです。特定の部品に使用するマシンサイズは製品の「投影面積」によって決定されるため、お見積りの際に当社の金型設計チームがお客様のCADデータから正確な数値を算出いたします。