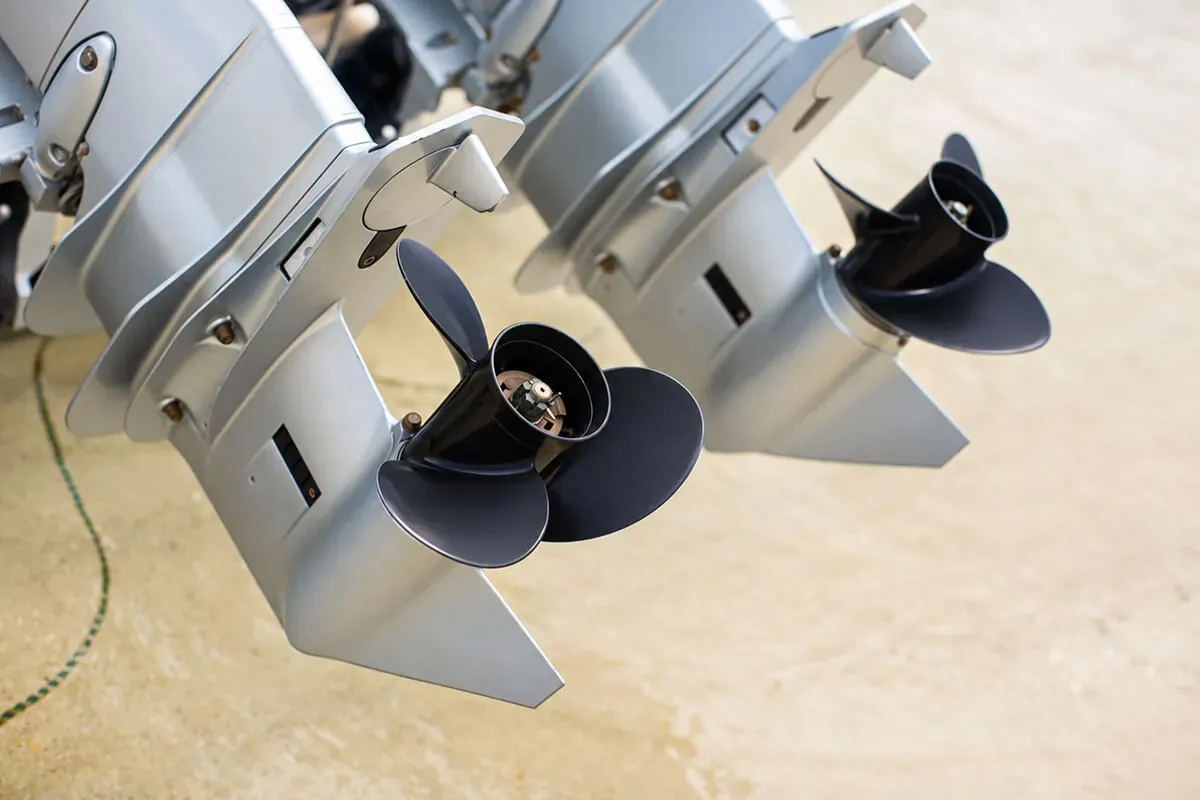
在船用船外機壓鑄組件方面,晟懿工業主要採用 ADC-3 和A360 鋁合金,而非我們處理常規業務時最常使用的 ADC-12。我們在廠內自行完成鑄件的表面處理,並依據 ASTM B117 標準進行耐腐蝕測試。一般而言,壓鑄毛胚表面可維持±0.15 毫米的公差,而軸孔與配合面則會依據您的圖面公差要求進行精密機械加工。
晟懿工業是一家位於台灣彰化的垂直整合鋁合金壓鑄廠,船外機鋁壓鑄是服務的核心領域之一。常見的應用包括商用與休閒用的曲軸箱及其他引擎零組件,且我們的船用業務有很大一部分是應用於船外機。您圖面上的標註說明,將直接決定我們為船用鑄件報價的精準度。因此,本文將詳細說明我們建議如何標註合金種類、表面處理、鹽霧測試要求以及機械加工項目。(註:本文內所有數據皆為 2026 年 9 月之最新標準。)
針對船外機零組件,我們澆鑄哪些合金
在船用領域的應用中,我們主要採用 ADC-3 和 A360 鋁合金,而 ADC-12 和A383 則涵蓋了我們大部分的其他業務。我們強烈建議在合作初期,就先與任何供應商確認好合金材質,因為對零件而言,最關鍵的是該廠在實際量產時所澆鑄的合金種類。
ADC-3、A360 與 ADC-12 的對比
A360 與 A383 的成分規範已明訂於 ASTM B85/B85M-25(美國材料與試驗協會針對鋁合金壓鑄件的國際標準規範)中,因此在此不再贅述。業界常見的痛點通常在於「命名方式」,因為一份歐洲的圖面與台灣廠商的報價單,可能會對同一種金屬使用不同的名稱。我們在「ADC-12 及其各區域對等材質」的參考資料中已將這些名稱進行了並列對照,而另一篇關於「鋁合金壓鑄材質選擇」的完整長文則涵蓋了更全面的對比分析。
壁厚、鑄件重量與機台選擇
典型的壁厚範圍為 2.5 至 4.5 毫米,具體取決於零件尺寸與熔湯流動長度。壁厚若低於 1.5 毫米會有充填不全的風險;同時,我們建議將最厚處控制在 15 毫米以下,因為較厚的截面容易產生縮孔與氣孔(porosity)缺陷。我們使用 135 噸至 900 噸的壓鑄機台,可鑄造重達 3 公斤的零件,這已涵蓋了絕大多數船用零組件的需求。
我們雖然有機台噸數對應不同零件尺寸的資料,但這僅供粗略參考。事實上,要使用何種噸位機台生產取決於零件的投影面積,我們的模具工程團隊會在報價期間根據您的 CAD 圖檔進行精確計算。如果您能在開發初期就將 CAD 模型發送給我們,我們就能直接為您確認所需的機台尺寸,您無需自行估算。
應用於船用鑄件的表面處理系統
我們在廠內自行導入了五種表面處理製程:粉體烤漆、電著塗裝、液體烤漆、陽極處理以及 SurTec 650 三價鉻皮膜處理。其中,陽極處理與三價鉻皮膜處理能為船用及戶外設備提供優異的耐腐蝕性能。而液體烤漆則可針對品牌 OEM 零件進行客製化調色,若想吸引消費者的目光,這項工藝非常值得您考慮。
廠內表面處理與後製程加工
我們廠內的表面處理系統皆為全自動化生產,且由於所有製程皆由我們自行掌控,您可以有效避免因協調外包表面處理廠商所帶來的交期延誤。此外,我們廠內亦配備了 8 台拋光機與 3 套噴砂/投射清理系統。這些製程能為後續的塗層做好完美的表面準備;對於船用零件而言,塗層承擔了絕大部分的防蝕功能,因此這道前處理工序更需要投入加倍的用心與細緻度。
如何在您的圖面上指定表面處理
我們建議您在工程圖面上直接明確標註表面處理項目的名稱。諸如「船用級塗層」這類籠統的附註並無法具體指定某種製程,這會使我們需要另外向您確認實際用途。最理想的表面處理標註,應該要同時敘述名稱,涵蓋的表面區域以及測試要求。此外,協助我們釐清哪些面屬於「外觀件」,哪些面在與配合件組裝後會被「隱蔽」,這對我們也非常有幫助,因為這些細節是無法單從 CAD 或3D 模型中直接看出來的。
ASTM B117 鹽霧測試結果記錄了什麼
我們的品質團隊透過執行 ASTM B117 測試來驗證零件的耐腐蝕性能,針對船用零組件通常會進行 96 至 500 小時的測試(註:截至 2026 年 9 月,該標準的最新版本為 B117-26a)。B117 是一項操作鹽霧試驗設備的標準實務,它詳細規範了設備、試驗步驟與測試條件,因此 B117 的測試結果主要是在記錄「這場測試是如何被執行」的過程。ASTM 官方本身也特別指出:當鹽霧測試結果被當作獨立數據時,「鮮少能與零件在自然環境下的實際耐候表現產生直接關聯」。這正是為什麼單純標註測試幾小時並沒有太大意義,除非在圖面上將表面處理系統與測試條件一併寫明。
測試涵蓋範圍與應達成的共識事項
我們的鹽霧試驗機可測試粉體烤漆、液體烤漆以及陽極處理的表面。ISO 9227:2022 是國際上執行同等鹽霧測試的通用標準,您的設計規範也可能採用此標準而非 ASTM B117。我們建議在開模之前與我們針對以下五點達成共識:測試時數、受測的表面處理系統、測試涵蓋的表面區域、判定合格的標準,以及測試樣品的保留方。在報價階段談妥樣品保留的權責,會比日後對批次品質產生爭議時才來釐清要容易得多。此外,測試時數最實用的價值,在於用來比較不同表面處理系統之間的防蝕效能。
哪些特徵進行壓鑄,哪些進行精密機械加工
壓鑄毛胚表面的典型公差可維持在 ±0.15 毫米。
若圖面有要求,我們會將內孔(軸孔)精密加工至 H7 公差等級,並依據圖面指定的公差來加工配合面與螺紋特徵。我們強烈建議您在「圖面設計階段」就決定好哪些特徵直接壓鑄成型、哪些需要後續機械加工。這能讓公差堆疊更易於管理,而且在圖面上修改設計的成本,遠比在首件樣品出來後才去修改模具要低得多。我們在「外殼圖面檢驗要點」的文章中對此決策進行了詳細探討。
機械加工與檢驗量測
我們廠內所有的 49 套 CNC 精密加工系統皆配備第四軸加工能力,這對於需要進行多面機械加工的曲軸箱零件至關重要;此外,機械加工廠房皆採恆溫控制,以確保產品的尺寸穩定性。我們的品質團隊會執行完整的首件檢查,利用兩台 Mitutoyo(三豐)三次元量床(CMM)與一台 Keyence(基恩斯)3D 掃描儀,依據您的工程圖面與 CAD 模型對零件進行全面比對檢驗。三次元量床的量測不確定度達 ±0.002 毫米,能為 ±0.01 毫米的嚴格公差提供最可靠的數據驗證。
在量產開始前,我們會使用分光儀檢測合金成分(每次分析僅需約 60 秒),並在包裝出貨前對每一件產品進行全檢(100% 外觀目視檢查)。針對大批量產的訂單,我們亦隨貨提供統計製程管制紀錄。
圖面逐項標註要點
| 標註項目 | 圖面標註位置 | 驗證方式 |
|---|---|---|
| 合金材質:採用所屬標準的指定牌號 | 材質附註 | 分光儀分析 |
| 表面處理系統:明確指名製成名稱 | 表面處理附註 | 目視檢查 |
| 鹽霧測試要求:註明測試時數與方法 | 測試附註(引用 ASTM B117) | ASTM B117 鹽霧測試:船用零組件通常執行 96 至 500 小時 |
| 精密機械加工特徵及其基準 | 幾何公差控制框 | 三次元量床(CMM)與首件檢查 |
| 壓鑄毛胚表面及其公差 | 一般公差附註 | 3D 掃描比對 CAD 模型 |
如果您希望我們在您正式發出詢價單前,先協助審查您的船用零件圖面,歡迎隨時與我們聯絡並連同 CAD 模型一同發送給我們。我們非常樂意針對合金材質、表面處理以及機械加工特徵提供專業的優化建議。
船用馬達零組件常見問題
針對船用馬達零組件,晟懿工業主要採用哪種合金?
在壓鑄船用馬達零組件方面,晟懿工業主要採用 ADC-3 與 A360 鋁合金;而 ADC-12 與 A383 則涵蓋了我們大部分其他類型的零組件。常見的船用應用包括商用與休閒用的曲軸箱以及引擎零組件。
你們可以為船用鑄件提供哪些表面處理製程?
晟懿工業在廠內的自動化生產線上,可提供粉體烤漆、電著塗裝、液體烤漆、陽極處理以及 SurTec 650 三價鉻皮膜處理。其中,陽極處理與三價鉻皮膜處理能為船用及戶外設備提供優異的耐腐蝕性能;而液體烤漆則可針對品牌零件進行客製化調色。
你們有提供 ASTM B117 鹽霧測試嗎?
有的。晟懿工業品質團隊會執行 ASTM B117 鹽霧測試來驗證零件的耐腐蝕性能,針對船用零組件通常會進行 96 至 500 小時的測試。我們的鹽霧試驗機可檢驗粉體烤漆、液體烤漆以及陽極處理的表面。需要注意的是,B117 的測試結果僅記錄「測試是如何被執行的過程」,並無法直接用來預測零件在實際環境下的使用壽命。
你們可以鑄造多大尺寸的船用零件?
晟懿工業使用 135 噸至 900 噸的壓鑄機台,可鑄造重達 3 公斤的船用零件,其典型壁厚範圍為 2.5 至 4.5 毫米。特定零件所需的實際機台噸位取決於其投影面積,我們的模具工程團隊會在報價期間根據您的 CAD 圖檔進行精確計算。